LANGUAGE
Sau hai giờ làm ca đêm, máy đùn 90 mm chạy cáp cách điện LLDPE 1 kV bắt đầu tạo ra bề mặt mờ, hơi gợn sóng. Tốc độ trục vít ổn định, máy quét đường kính sẽ điều chỉnh cứ sau vài giây và áp suất đầu đã tăng 18 bar so với mức cơ bản của buổi sáng. Điểm đặt thùng chỉ được sao chép từ công việc LDPE: 165/175/185/190 °C với khuôn 195 °C.
Hợp chất không phải là vấn đề. Cửa sổ nhiệt độ là. LLDPE chạy nóng hơn và phẳng hơn LDPE, đồng thời nó khắc phục những sai sót theo cả hai hướng: quá lạnh khiến gel không tan chảy và áp suất tăng vọt, quá nóng gây ra chảy dãi, oxy hóa và tường cách nhiệt yếu hơn đáng kể.
Câu trả lời ngắn gọn
LLDPE tan chảy giữa 120 và 130°C , nhưng nó được xử lý ở nhiệt độ nóng chảy của 180 đến 230°C . Khuôn thường nằm ở nhiệt độ cao hơn vùng đo sáng 10–20 °C. Đối với cách điện cáp, giữ nhiệt độ nóng chảy đo được ở 205–215 °C và không bao giờ để nó vượt quá 240 °C.
Phạm vi nhiệt độ LLDPE hoạt động, theo vùng
Con số 120–130°C là điểm nóng chảy cân bằng được đo bằng DSC. Nó cho bạn biết nơi các tinh thể biến mất, chứ không phải nơi polyme chảy đủ tốt để bao phủ một dây dẫn với tốc độ 200 m/phút. Giữa sự tan chảy và dòng chảy tốt có một khoảng cách 60–90 °C và cấu hình bên dưới là thứ thực sự đóng lại nó.
Hai sự điều chỉnh quan trọng hơn những con số tuyệt đối. Đầu tiên, số đọc của dải gia nhiệt thấp hơn nhiệt độ nóng chảy thực tế từ 10–25 °C do quá trình gia nhiệt cắt trong trục vít, do đó, thùng hiển thị 195 °C có thể tạo ra nhiệt độ nóng chảy 215 °C. Thứ hai, LLDPE có tính chất làm mỏng cắt: tăng nhiệt độ nóng chảy làm giảm độ nhớt và áp suất, nhưng nó cũng làm giảm độ bền nóng chảy, điều này biểu hiện sau đó dưới dạng độ võng trên hình nón và hình bầu dục trong cuộn dây thành phẩm.
Tại sao điểm nóng chảy 120–130 °C vẫn cần khuôn 200 °C
Bốn cơ chế giải thích khoảng cách giữa số biểu dữ liệu và các điểm đặt trên bảng.
Một cửa sổ tan chảy hẹp
Sự phân bố phân nhánh chuỗi ngắn của LLDPE làm cho hầu hết các tinh thể tan chảy trong khoảng 10°C. Không có giai đoạn làm mềm kéo dài như với LDPE, do đó quá trình chuyển đổi từ chất rắn sang dòng chảy diễn ra đột ngột và các vùng đầu phải mang nhiệt.
Độ nhớt, không chỉ pha
Chất tan chảy hoàn toàn nhưng nóng chảy lạnh vẫn còn quá nhớt để trải đều xung quanh bức tường cách nhiệt 2,5 mm. Nhiệt độ khuôn 200–225 °C làm giảm độ nhớt xuống nơi polyme giãn ra trước khi nó rời khỏi chiều dài đất.
Nhiệt cắt là một phần của ngân sách
Khoảng một phần ba đến một nửa năng lượng làm tan chảy điện tích của vít PE đến từ công cơ học, không phải từ dải nhiệt. Đó là lý do tại sao một con vít bị mòn đột nhiên cần tăng thêm 15°C trên bảng điều khiển để đạt được nhiệt độ nóng chảy tương tự.
Thời gian cư trú vượt qua nhiệt độ cao điểm
Sự xuống cấp theo thời gian nhân với nhiệt độ. Quá trình nấu chảy được giữ ở nhiệt độ 215°C trong hai phút thường an toàn hơn so với việc tăng nhiệt độ lên 245°C trong 30 giây khi khởi động chậm, khi đầu ra ở mức thấp và polyme còn sót lại.
So sánh LLDPE với LDPE, HDPE và XLPE
Hầu hết các lỗi về nhiệt độ ở bảng điều khiển đều đến từ việc sử dụng lại công thức lân cận. Sự so sánh dưới đây cho thấy các cửa sổ thực sự cách nhau bao xa.
Vấn đề về nhiệt độ thực sự xuất hiện ở đâu
Khi một dây chuyền LLDPE bắt đầu tạo ra phế liệu, các nguyên nhân có xu hướng tập trung lại. Sự phân chia bên dưới phản ánh mô hình mà chúng ta thường thấy nhất trong các chuyến thăm vận hành và khắc phục sự cố: đó là trọng số chẩn đoán, không phải là thống kê trong phòng thí nghiệm.
34%
Tan chảy quá lạnh
27%
Tan chảy quá nóng
21%
Mất cân bằng đầu và chết
12%
Hồ sơ làm mát
6%
Căng thẳng tiếp nhận
Hai dạng hư hỏng do nóng chảy có giá trị riêng biệt. Các hạt gel không tan chảy xuất hiện dưới dạng các vết lồi lên tồn tại cho đến khi khách hàng tháo cáp, trong khi vùng cấp liệu bị thiếu sẽ tạo ra sự dao động áp suất theo chu kỳ từ 20–40 bar và dải đường kính có thể nhìn thấy được. Các hư hỏng do nóng chảy trông khác: nước dãi màu nâu trên đất, mùi axetic hoặc sáp nhẹ ở đầu và độ giãn dài khi đứt giảm xuống trước khi độ bền kéo giảm.
Tại sao cấp độ nhựa lại quan trọng như nhiệt độ
Khoảng 60% LLDPE của thế giới được sản xuất thành phim chứ không phải cáp. Thực tế duy nhất đó giải thích một sai lầm rất phổ biến: mua loại phim thông thường vì nó rẻ và có sẵn, sau đó chống gel và cháy sém trên đường cáp suốt cả tuần.
Phim — khoảng 62%
Hợp chất cáp - khoảng 14%
Đúc quay - khoảng 11%
Ép phun - khoảng 7%
Ống và loại khác - khoảng 6%
Các loại cáp được chỉ định khác nhau. Tìm kiếm chỉ số tan chảy được kiểm soát trong một dải chặt chẽ, gói chống oxy hóa được ghi nhận, số lượng gel thấp và điện trở suất thể tích xác định. Loại màng có thể đạt đến nhiệt độ nóng chảy 120–130 °C tương tự và vẫn không đạt được khả năng ngâm trong nước ở 90 °C, bởi vì gói phụ gia chưa bao giờ được thiết kế cho quá trình lão hóa điện ướt.
Trình tự khởi động và tắt máy bảo vệ cửa sổ
Kiểm soát nhiệt độ trên LLDPE chủ yếu là vấn đề kỷ luật chứ không phải vấn đề thiết bị. Trình tự bên dưới mất khoảng 45 phút và ngăn chặn hầu hết phế liệu được tạo ra khi đổi ca.
1. Kiểm tra các cảm biến. Kiểm tra từng cặp nhiệt điện bằng đầu dò đã hiệu chuẩn. Độ chênh lệch 15°C trên vùng đo là đủ để di chuyển chất tan ra khỏi phạm vi mà không có bất kỳ báo động nào.
2. Ngâm từ từ. Đun nóng từ nơi lạnh đến 160°C và giữ 30–40 phút trước khi khởi động vít. Đường dốc nhanh khiến đầu mát hơn thùng và tạo ra xung đột trong giờ đầu tiên.
3. Thanh lọc, sau đó tăng tốc. Làm sạch polyme trước đó bằng hợp chất tẩy PE, sau đó tăng tốc để chạy các điểm đặt ở tốc độ 15–20 vòng/phút với khuôn mở ra khí quyển.
4. Đọc thực sự tan chảy. Thăm dò sự tan chảy ở khuôn, điều chỉnh hai vùng cuối cùng và chỉ sau đó tăng tốc độ dây chuyền lên từng bước 10 m/phút trong khi vẫn theo dõi áp suất đầu.
5. Dừng lại sạch sẽ. Khi dừng trong thời gian ngắn, hãy giữ máy sưởi ở nhiệt độ 150°C thay vì tắt; đối với các điểm dừng dài, hãy thanh lọc và rút vít để tránh phích cắm nguội.
6. Ghi lại mọi thay đổi. Ghi lại nhiệt độ nóng chảy, áp suất đầu và tốc độ đường truyền trên mỗi cuộn để khiếu nại sau này có thể được truy tìm đến một lần chạy cụ thể.
Phần cứng giữ cửa sổ ổn định
Điểm đặt chỉ giữ khi máy có thể lặp lại chúng. Ba chi tiết phần cứng quan trọng trên dây chuyền LLDPE: vít PE có L/D phù hợp và tấm chắn hoặc bộ phận trộn, gói màn hình có kích thước phù hợp để không tăng áp suất và khuôn có chiều dài tiếp đất đủ để tan chảy. Vít đa năng có độ nén thấp sẽ chạy LLDPE, nhưng nó thường cần thêm nhiệt từ 10–15 °C để đạt được chất lượng bề mặt tương tự, điều này làm rút ngắn giới hạn an toàn nhiệt.
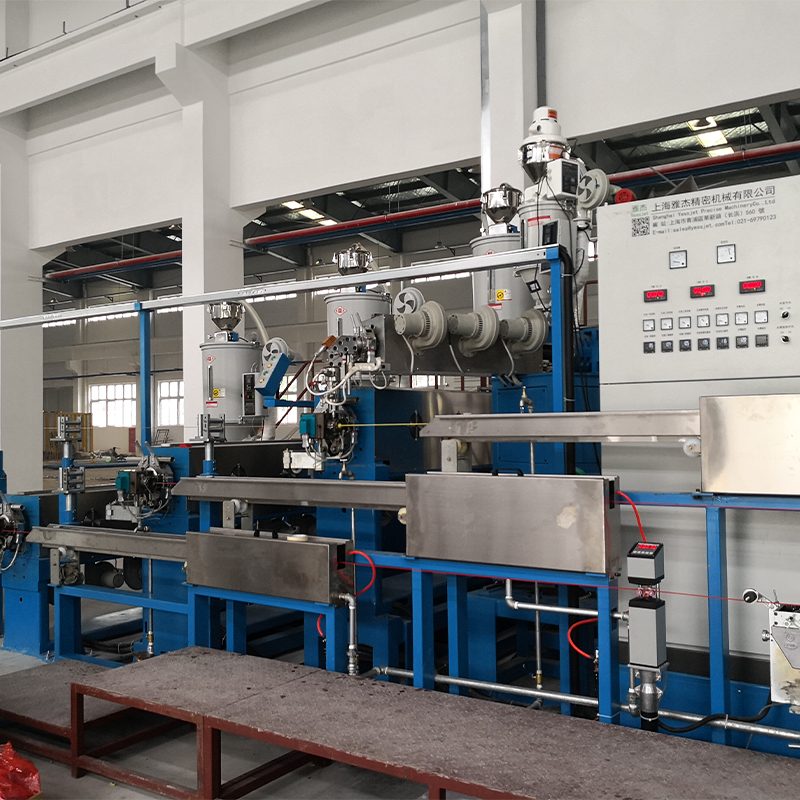
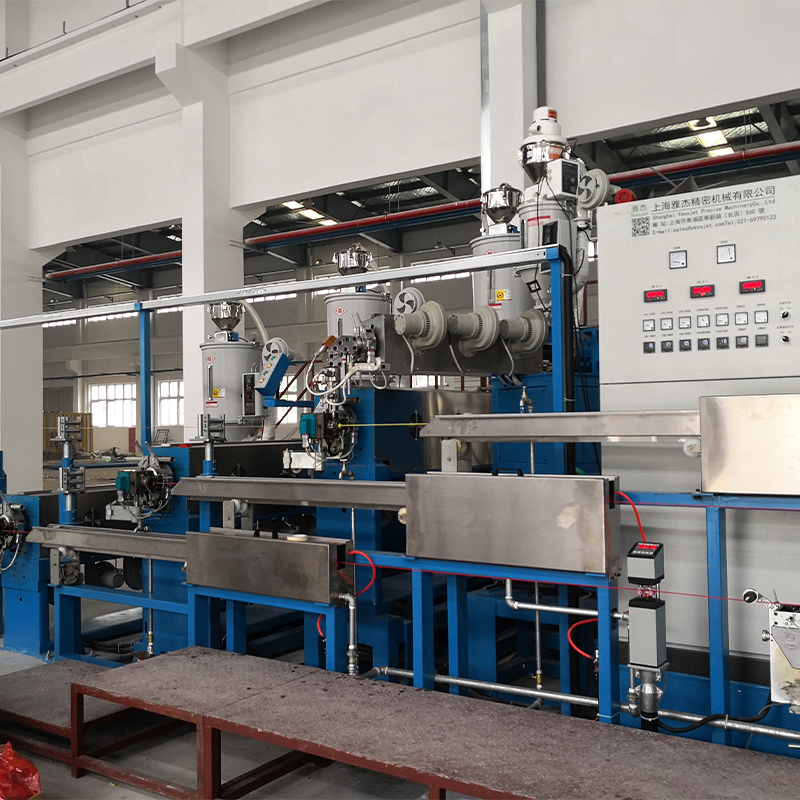 Máy đùn cáp PP, PVC và PE hiệu suất cao Lõi đùn đa chức năng để cách nhiệt và vỏ bọc, tương thích với PP, PVC và PE và được dùng để sản xuất cáp năng suất cao, tiết kiệm năng lượng. Xem sản phẩm →
Khi đầu ra phải không đổi thông qua thay đổi cuộn, độ ổn định nhiệt độ và tính liên tục của đường dây là cùng một vấn đề. các hệ thống tích lũy và vũ công cho dây chuyền ép đùn liên tục giữ cho máy đùn chạy ở tốc độ trục vít cố định trong khi phía tiếp nhận thay đổi cuộn, giúp loại bỏ các chu kỳ tăng nhiệt và làm mát lặp đi lặp lại khiến nhiệt độ nóng chảy thay đổi.
Lựa chọn máy đùn xứng đáng được xem xét riêng trước khi hồ sơ nhiệt độ được hoàn thiện. Hướng dẫn của chúng tôi máy đùn cáp PP, PVC và PE hiệu suất cao bao gồm hình học trục vít, kết hợp đầu ra và sự khác biệt thực tế giữa cấu hình máy đơn và cấu hình dây chuyền tích hợp.
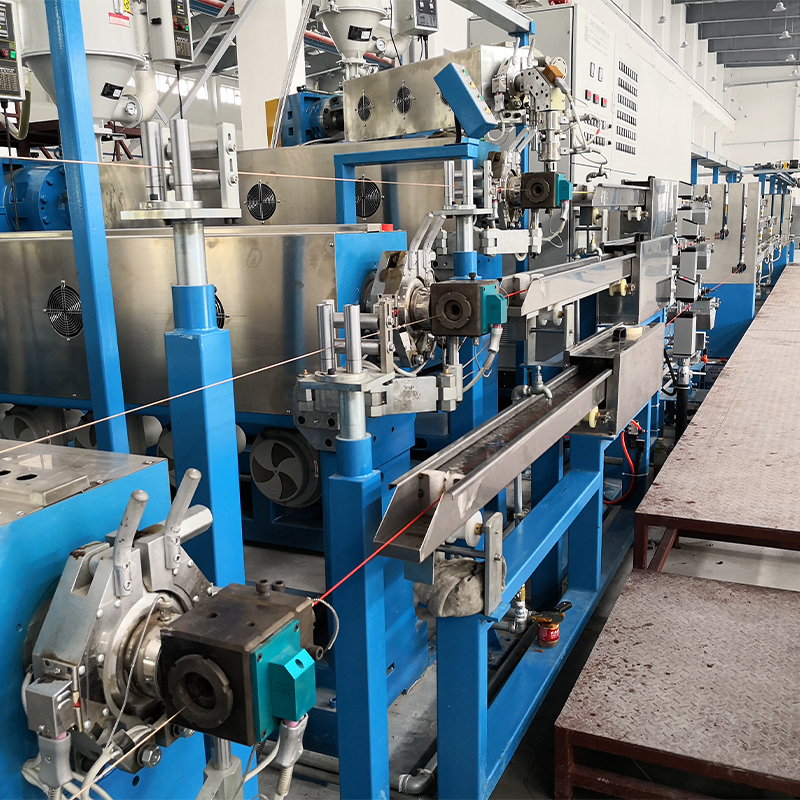
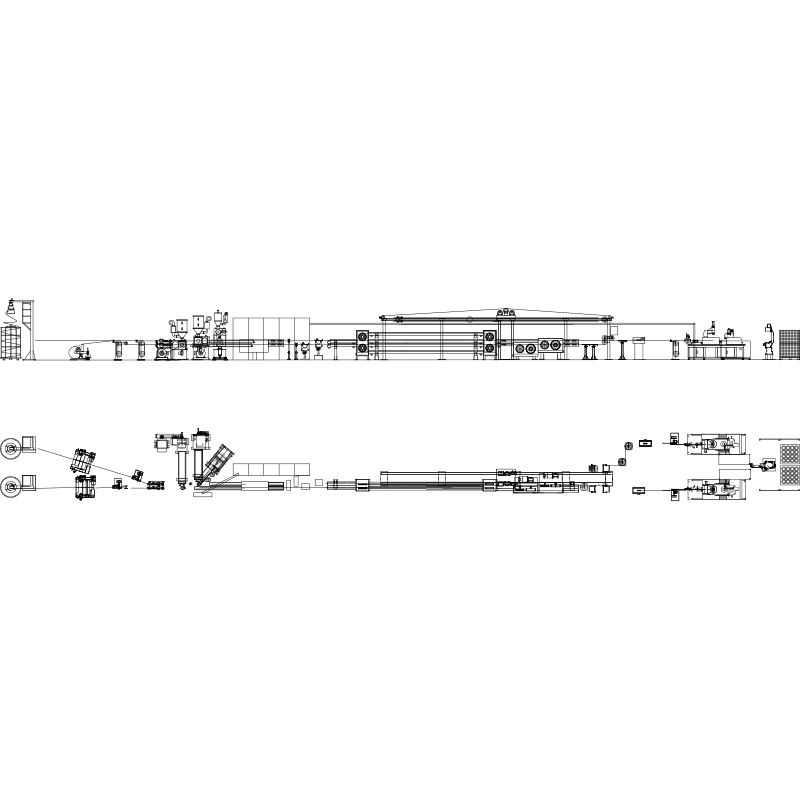 Dây chuyền ép đùn dây và cáp cho cáp cách điện và vỏ bọc Một dây chuyền tự động dành cho dây và cáp cách điện hoặc có vỏ bọc, kết hợp ép đùn vật liệu cụ thể với điều khiển PLC và thiết bị làm mát, in ấn và thu gom hạ lưu. Xem sản phẩm →
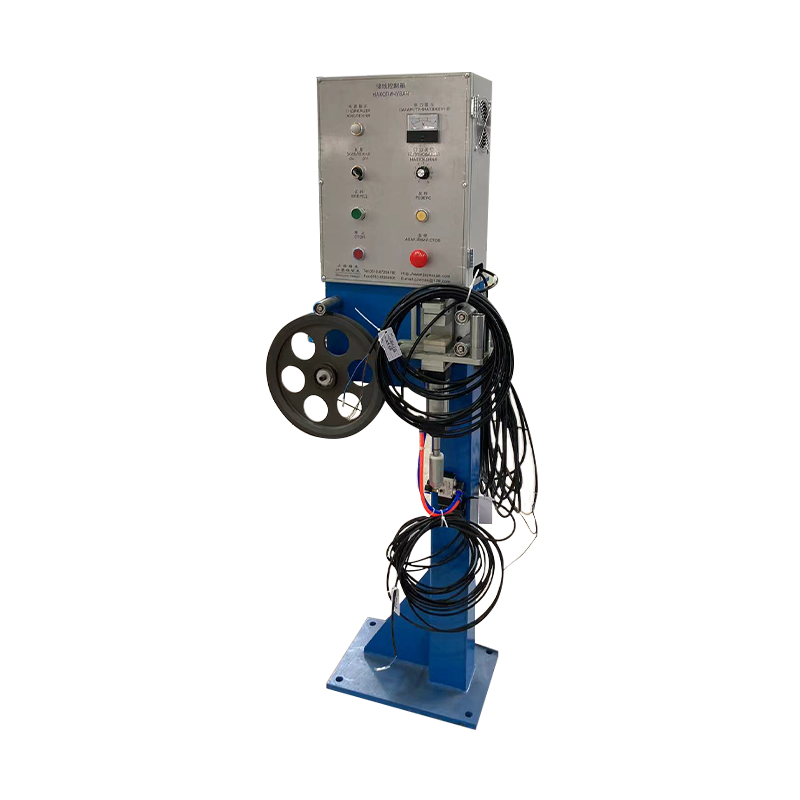
Về phía hạ lưu, nhiệt độ nóng chảy chỉ là một nửa câu chuyện: máng làm mát và lực căng hấp thụ quyết định liệu lớp cách nhiệt có giữ được kích thước của khuôn vừa tạo ra hay không. Một hệ thống kiểm soát độ căng giữ trong phạm vi vài newton sẽ ngăn ngừa hiện tượng bầu dục và độ co ngót mà người vận hành thường đổ lỗi cho máy đùn.
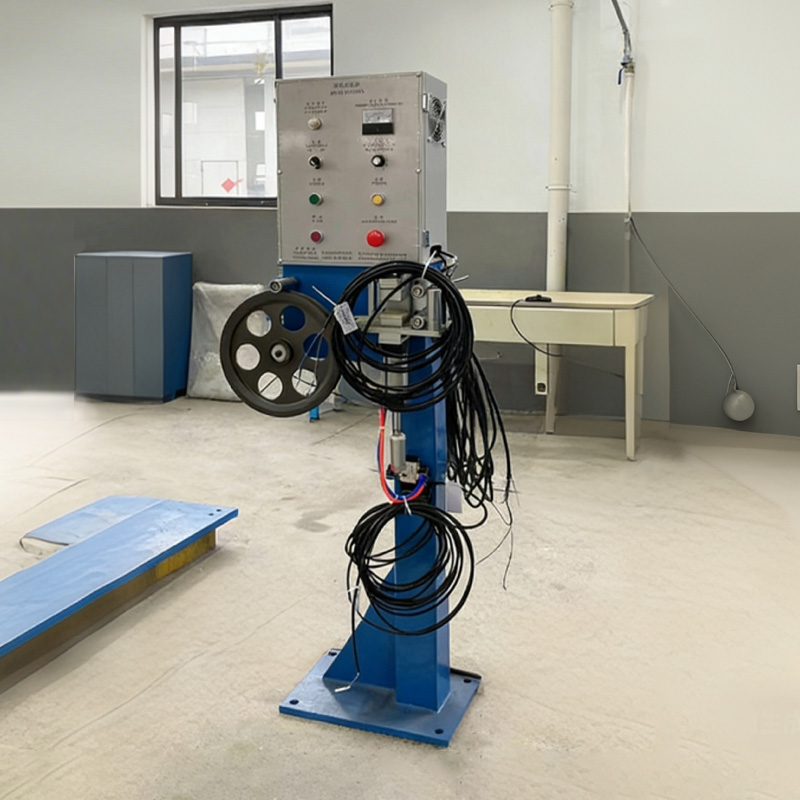 Hệ thống kiểm soát độ căng dây và cáp cho cuộn dây Hệ thống phụ kiện giúp điều chỉnh độ căng của cáp theo thời gian thực trong quá trình quấn dây giúp chống giãn, hư hỏng, lỏng dây và sắp xếp lộn xộn. Xem sản phẩm →
Bảo trì, hồ sơ và tuân thủ
Cửa sổ nhiệt độ chỉ đáng tin cậy bằng thiết bị xung quanh cặp nhiệt điện. Ba thói quen bảo trì giúp nó luôn trung thực:
- Siết chặt lại các dải dây nóng và kiểm tra liên lạc mỗi quý; dây đeo bị lỏng sẽ tạo ra một điểm lạnh đọc chính xác trên cảm biến và đọc sai trong phần tan chảy.
- Kiểm tra cặp nhiệt điện và bộ điều khiển bằng đầu dò tham chiếu hai lần một năm và luôn luôn sau khi thay vít hoặc thùng.
- Theo dõi số lượng gel và mức tăng áp suất của gói sàng trên mỗi lô sản xuất; Xu hướng áp suất tăng ở nhiệt độ nóng chảy không đổi thường dẫn đến sự nhiễm bẩn hoặc mòn vít chứ không phải do lỗi nhiệt độ.
Về việc tuân thủ, bản ghi nhiệt độ nóng chảy là một phần bằng chứng quy trình cần thiết cho cáp LV theo IEC 60502-1 và cho các tuyên bố về phản ứng với lửa CPR theo EN 50575, trong đó công thức hợp chất và lịch sử nhiệt của nó đều cung cấp cho tuyên bố. Giữ nhiệt độ nóng chảy, số lô hỗn hợp và ID cuộn được liên kết trong một bản ghi; khi khách hàng hỏi tại sao một lô hoạt động khác nhau, liên kết đó sẽ trả lời câu hỏi sau vài phút thay vì vài ngày. Tài liệu RoHS và REACH phải được gửi cùng với lô hỗn hợp chứ không phải chỉ với cuộn thành phẩm.
LLDPE sẽ không trừng phạt bạn vì chạy nóng hơn LDPE một chút - nó sẽ trừng phạt bạn vì chạy một công thức sao chép. Coi 120–130 °C làm điểm nóng chảy trên biểu dữ liệu, 180–230 °C làm cửa sổ xử lý trên bảng điều khiển và 205–215 °C làm mục tiêu thực tế cho cách điện cáp. Sau đó, xác minh nó bằng đầu dò kim ở khuôn thay vì tin vào màn hình bộ điều khiển và ghi số cho mỗi cuộn. Chỉ riêng thói quen đó đã loại bỏ hầu hết các vấn đề về bề mặt, gel và hình bầu dục mà nguyên nhân là do hợp chất.