LANGUAGE
Một nhà máy cáp thực hiện công việc bọc vỏ trên polyetylen mật độ thấp tuyến tính với hình dạng thùng còn sót lại từ đơn đặt hàng LDPE. Trong vòng nửa giờ, áp suất tan chảy tăng lên, bề mặt trông mờ và máy kiểm tra tia lửa bắt đầu ghi lại các lỗi. Không có gì trên đường dây bị hỏng. Nhựa chỉ tan chảy ở nhiệt độ khác với nhiệt độ mà hồ sơ được viết.
Điểm mấu chốt: điểm nóng chảy LLDPE là khoảng 120 đến 128 °C ở đỉnh DSC, cao hơn LDPE khoảng 10 đến 15 °C và thấp hơn HDPE từ 8 đến 12 °C. Sự nóng chảy bắt đầu ở khoảng 105 đến 112 °C và kết thúc ở khoảng 130 °C. Phạm vi đó, không phải một con số duy nhất, quyết định nhiệt độ vùng cấp liệu, áp suất nóng chảy dự kiến và lượng gel không tan chảy có thể tồn tại trong thành cách nhiệt.
Các phần bên dưới đề cập đến nguồn gốc của con số, cách lựa chọn comonomer thay đổi nó và cách chuyển đổi nó thành cài đặt thùng, kiểm soát độ căng và các quy tắc kiểm tra đầu vào duy trì trên đường chạy.
Điểm nóng chảy LLDPE thực sự là gì
Phép đo nhiệt lượng quét vi sai báo cáo sự tan chảy dưới dạng đường cong chứ không phải điểm. Trong lần gia nhiệt thứ hai, LLDPE tiêu chuẩn cho thấy nhiệt độ khởi phát được ngoại suy ở khoảng 105 đến 112 °C, mức cao nhất là từ 120 đến 128 °C và quay trở lại mức cơ bản ở khoảng 128 đến 135 °C. Các nhà cung cấp báo giá mức cao nhất vì nó lặp lại tốt từ phòng thí nghiệm này sang phòng thí nghiệm khác, nhưng thời điểm bắt đầu là con số quan trọng khi vùng cấp liệu được thiết lập.
Đỉnh DSC, nhiệt thứ hai
120 đến 128 °C đối với các loại butene, hexene và octene thông thường ở tốc độ 10 °C/phút, theo tiêu chuẩn ASTM D3418 hoặc ISO 11357-3.
bắt đầu tan chảy
105 đến 112°C. Sự tan chảy một phần bắt đầu từ đây, vì vậy đây là con số cần tôn trọng khi viết hồ sơ thùng.
Điểm làm mềm Vicat
88 đến 100°C. Nó mô tả độ cứng dưới tải, không bị nóng chảy và sử dụng nó làm điểm đặt nóng chảy sẽ gây ra hiện tượng tăng vọt.
Nhiệt độ nóng chảy thực tế
Nhiệt độ khuôn là 190 đến 220 °C, cao hơn đỉnh khoảng 60 đến 90 °C, do đó polyme tan chảy hoàn toàn và đồng nhất.
Mật độ di chuyển đỉnh cao có thể dự đoán được. Các loại từ 0,915 đến 0,922 g/cm³, loại được sử dụng cho màng mềm và vỏ bọc cáp, tan chảy ở nhiệt độ gần 120 đến 123 °C. Các cấp từ 0,926 đến 0,940 g/cm³ đẩy nhiệt độ cực đại lên 126 đến 130 °C và hoạt động gần với HDPE hơn trong vùng nén.
Tại sao LLDPE tan chảy trên LDPE
Sự khác biệt đến từ kiến trúc phân nhánh. LDPE được sản xuất dưới áp suất cao và mang các nhánh chuỗi dài trên trục chính. Những nhánh đó quá cồng kềnh để đi vào mạng tinh thể, vì vậy chúng làm gián đoạn sự phát triển của tinh thể và giữ độ kết tinh ở mức khoảng 35 đến 45%. LLDPE được sản xuất bằng chất xúc tác phối hợp, do đó xương sống của nó vẫn tuyến tính và chỉ có các nhánh ngắn từ 2 đến 6 nguyên tử cacbon bám vào nó. Các nhánh ngắn cũng bị loại khỏi mạng lưới, nhưng các đoạn tuyến tính giữa chúng gấp lại thành các phiến hiệu quả hơn nhiều. Độ kết tinh tăng lên khoảng 45 đến 55% và đỉnh điểm nóng chảy cũng tăng theo.
Phân bố trọng lượng phân tử củng cố hiệu quả. LLDPE có sự phân bố hẹp hơn và không có chuỗi phân nhánh dài nên ít bị mỏng hơn rõ rệt so với LDPE. Ở cùng chỉ số nóng chảy, nó đòi hỏi nhiều mô-men xoắn trục vít hơn, tạo ra áp suất khuôn cao hơn và cho thấy độ bền nóng chảy thấp hơn và độ phồng khuôn ít hơn. Vít được tối ưu hóa cho LDPE thường hoạt động kém hơn trên LLDPE ngay cả khi mọi nhiệt độ vùng đã chính xác.
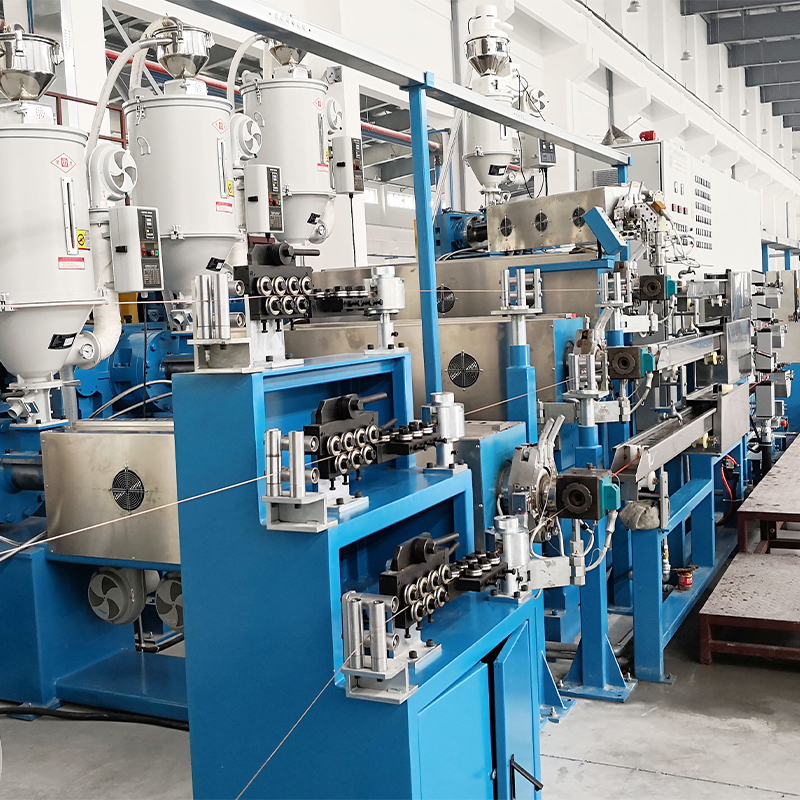
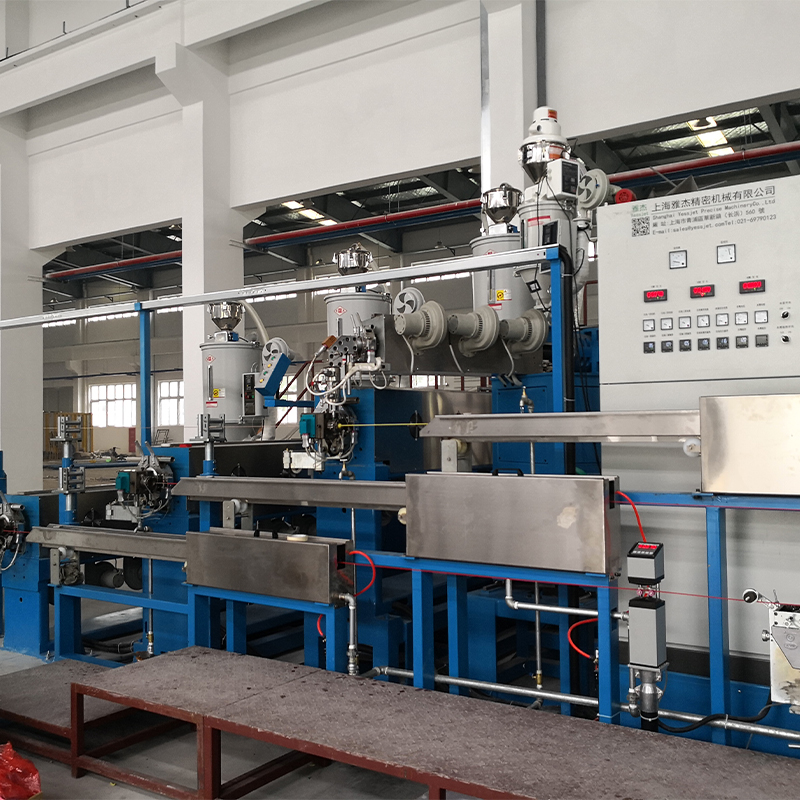 Máy đùn cáp PVC PE hoàn toàn tự động để cách nhiệt và bọc ngoài Hệ thống ép đùn tích hợp cho lớp cách điện và vỏ bọc cáp PE và PVC, phù hợp khi thiết kế vít và đường dây phải phù hợp với nhu cầu xử lý polyetylen. Xem sản phẩm →
Dữ liệu nóng chảy theo cấp độ
Sự so sánh dưới đây bao gồm bốn họ polyetylen xuất hiện thường xuyên nhất trên các dây cáp và dây chuyền phim. Phạm vi trải rộng ở cấp độ thương mại; một lô cụ thể có thể nằm ở bất cứ đâu bên trong chúng.
Nhựa
Mật độ (g/cm³)
Đỉnh DSC (°C)
độ kết tinh
Hành vi tan chảy
LDPE
0,918–0,932
108–115
35–45%
Cắt mỏng mạnh, độ nở cao
LLDPE (C4–C8)
0,915–0,940
120–128
45–55%
Độ bền nóng chảy thấp, độ nhạy cắt thấp
LLDPE kim loại
0,900–0,925
115–124
40–50%
Đỉnh đơn sắc nét, độ bền cao
HDPE
0,941–0,965
130–136
60–80%
Độ cứng cao, nhiệt độ nóng chảy cao nhất
Giá trị đỉnh là kết quả DSC nhiệt thứ hai ở 10°C/phút. Metallocene LLDPE được liệt kê riêng vì sự phân bố thành phần hẹp của nó tạo ra đỉnh nhọn thay vì phạm vi nóng chảy rộng.
Các chỉ số ẩn đằng sau một con số tan chảy
Bảng dữ liệu thường liệt kê một đỉnh duy nhất. Biểu đồ bên dưới cho thấy con số đó ẩn chứa điều gì: đỉnh di chuyển lên tới 15 °C tùy thuộc vào loại comonomer alpha-olefin nào được sử dụng, ngay cả khi mật độ và chỉ số tan chảy trông giống hệt nhau.
110°C
LDPE
118°C
mLLDPE
121°C
lớp C4
124°C
lớp C6
126°C
lớp C8
133°C
HDPE
Hai tín hiệu nữa ẩn trong đường cong. Đỉnh nhiệt thứ nhất và nhiệt thứ hai có thể khác nhau từ hai đến bốn độ và chỉ nhiệt thứ hai phản ánh chính nhựa. Độ rộng đỉnh cũng quan trọng: phạm vi nóng chảy rộng cho thấy sự phân bố thành phần rộng và nguy cơ tạo gel cao hơn, trong khi đỉnh sắc nét từ 3 đến 5 độ cho thấy cấp độ metallicocene đồng nhất. Sự thay đổi hai độ giữa các lô của nhà cung cấp thường tương đương với sự thay đổi mật độ từ 0,002 đến 0,003 g/cm³, đủ để di chuyển áp suất nóng chảy lên vài bar.
Biến điểm nóng chảy thành cài đặt thùng
Sau khi biết được thời điểm khởi phát và đỉnh điểm, hồ sơ sẽ tự ghi. Vùng cấp liệu vẫn ở mức thấp hơn mức bắt đầu để lớp rắn tiếp tục truyền tải, vùng nén vượt qua phạm vi nóng chảy và vùng đo sáng hoàn thành công việc trên mức đỉnh.
- Vùng cấp liệu: 150 đến 170 °C, thấp hơn khoảng 40 đến 50 °C so với nhiệt độ ban đầu, để ngăn chặn sự tan chảy và dâng trào sớm.
- Vùng nén: 185 đến 205 °C, nơi hầu hết cấu trúc tinh thể biến mất và sự tan chảy đặc lại.
- Vùng đo sáng: 200 đến 215 °C, để đồng nhất hóa và tích tụ áp suất.
- Bộ chuyển đổi và đầu trượt: 200 đến 220 °C, với các đầu trượt cáp thường ở đầu dưới để hạn chế độ võng trước máng làm mát.
Nhiệt độ nóng chảy ở khuôn nên nằm trong khoảng từ 200 đến 220 ° C. Giảm xuống dưới khoảng 180°C và các gel không tan chảy sẽ tồn tại trong thành, biểu hiện dưới dạng các vết bẩn trên bề mặt hoặc các điểm yếu trong thử nghiệm tia lửa. Đẩy lên trên 250°C và quá trình oxy hóa tăng tốc, thời gian lưu trở nên quan trọng và sự hình thành gel tăng lên mặc dù về mặt kỹ thuật nhựa vẫn ổn định.
 Dây chuyền ép đùn dây và cáp tự động với điều khiển nhiệt độ PLC Dây chuyền tích hợp cho dây cách điện hoặc vỏ bọc, với vít và thùng nhập khẩu, điều khiển PLC và điều chỉnh nhiệt độ chính xác để ép đùn ổn định. Xem sản phẩm →
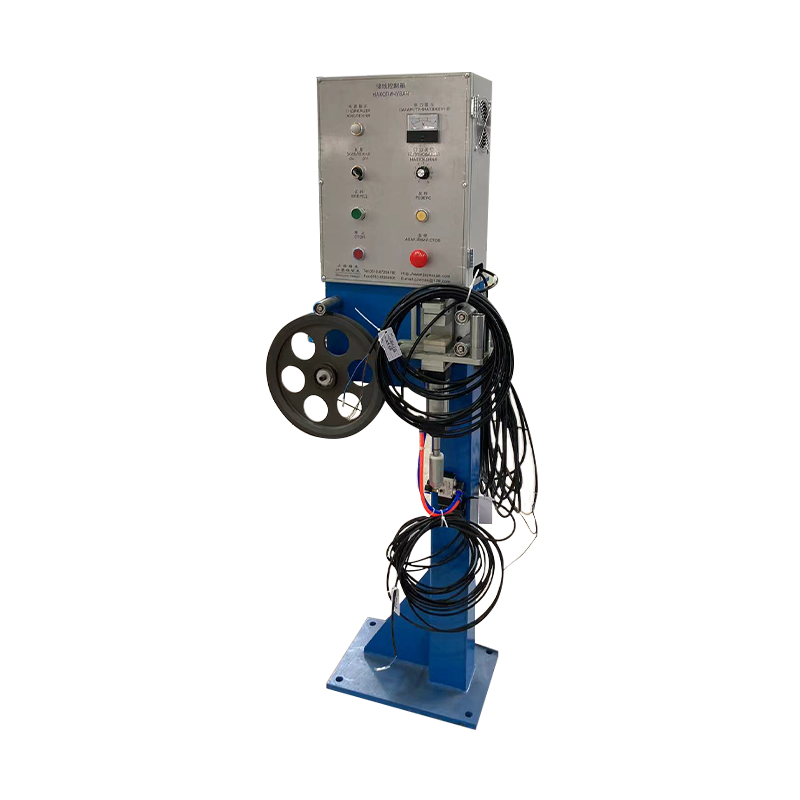
Độ bền nóng chảy thấp là nửa sau của câu chuyện. LLDPE giữ hình dạng kém sau khi rời khỏi khuôn, do đó việc kiểm soát đường kính phụ thuộc nhiều vào lực kéo và cuộn dây ổn định thay vì chỉ hình dạng của khuôn. Hệ thống tích lũy và vũ công cho dây chuyền ép đùn liên tục hấp thụ những thay đổi tốc độ trong quá trình thay đổi cuộn và giữ độ căng ổn định trong khi tan chảy nguội.
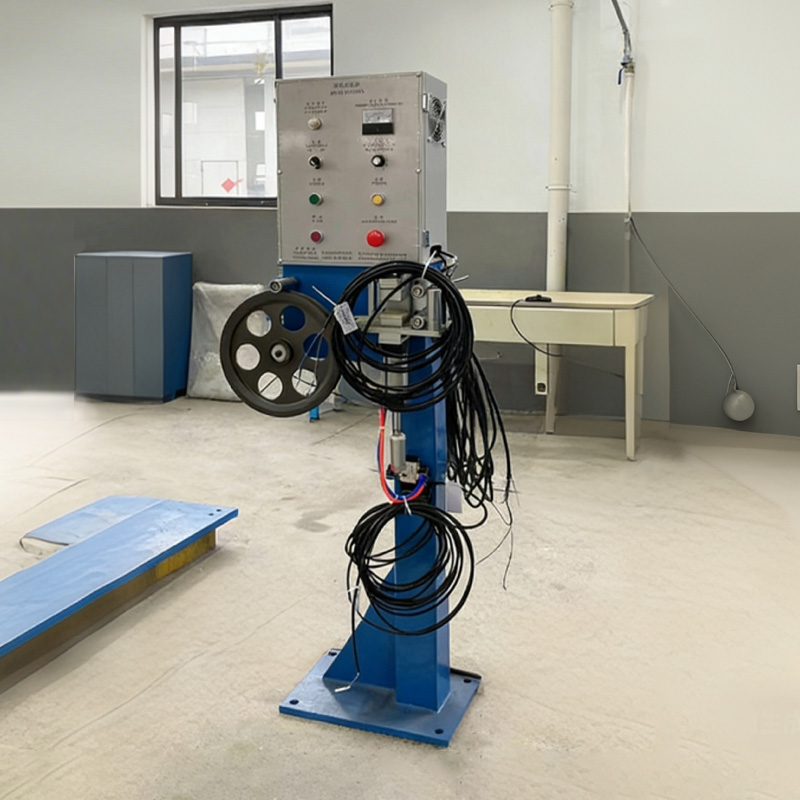 Hệ thống kiểm soát lực căng cáp dây cho cuộn dây ổn định Hệ thống phụ kiện điều chỉnh độ căng của cáp trong quá trình cuộn dây để tránh bị giãn, lỏng quấn và rối loạn, hỗ trợ chất lượng cáp ổn định. Xem sản phẩm →
Khối lượng LLDPE thực sự đi về đâu
Cáp và dây điện thực sự chiếm một phần nhỏ trong tiêu thụ LLDPE toàn cầu. Bối cảnh đó quan trọng khi nhà cung cấp thay đổi loại, phân bổ lại công suất hoặc khi nhà máy đàm phán phân bổ nhựa với các nhà sản xuất phim.
- Màng và bao bì, bao gồm cả màng căng và màng nông nghiệp: khoảng 62%
- Các sản phẩm đúc phun: khoảng 12%
- Đúc quay: khoảng 9 phần trăm
- Cách điện, vỏ bọc và hợp chất của cáp và dây điện: khoảng 7%
- Ống, ống dẫn và các vật liệu đùn khác: khoảng 5%
- Masterbatch, chất kết dính và linh tinh: khoảng 5 phần trăm
Trình tự lựa chọn và khởi động
Thứ tự hoạt động có thể lặp lại giúp việc chuyển đổi không biến thành hoạt động phế liệu.
- Kéo đường cong DSC thực tế cho lô, không chỉ đỉnh của bảng dữ liệu và xác nhận nhiệt độ bắt đầu.
- Phù hợp mật độ và comonomer với mục đích sử dụng cuối cùng: các loại áo khoác linh hoạt gần 0,920 g/cm³, các kết cấu cứng hơn lên tới 0,935 g/cm³.
- Đặt vùng cấp liệu thấp hơn mức bắt đầu đo được từ 40 đến 50 °C, sau đó tăng vùng nén và đo sáng theo từng bước.
- Giữ nhiệt độ nóng chảy và áp suất nóng chảy ổn định trong ít nhất mười phút trước khi chạm vào tốc độ đường truyền.
- Xác minh chất lượng của tường bằng thử nghiệm tia lửa hoặc số lượng gel trong ba mươi phút đầu tiên, trong khi máy vẫn đang giãn nở vì nhiệt.
- Ghi lại biên dạng thùng, nhiệt độ nóng chảy và số lô nhựa cùng nhau để công việc giống hệt tiếp theo bắt đầu từ một điểm đã biết.
Ghi chú Kiểm tra, Bảo trì và Tuân thủ
Dữ liệu điểm nóng chảy chỉ hữu ích nếu phép đo đáng tin cậy. Hiệu chuẩn lại tế bào DSC bằng indi ở nhiệt độ 156,6°C và xác minh đường cơ sở ít nhất mỗi năm một lần, vì hằng số tế bào trôi dạt sẽ dịch chuyển mỗi đỉnh được báo cáo một hoặc hai độ. Cặp nhiệt điện dạng thùng xứng đáng nhận được sự chú ý tương tự: sai số 5 độ trong vùng đo sáng sẽ làm thay đổi cấu hình thực tế nhiều hơn hầu hết các biến thể của lô nhựa.
Việc lưu trữ rất đơn giản. LLDPE không hút ẩm và thường không cần sấy khô, nhưng nó cần được bảo vệ khỏi tia cực tím và khỏi bị nhiễm bẩn chéo với PVC, điều này đòi hỏi phải có hợp chất tẩy rửa thích hợp khi chuyển đổi thay vì xả thẳng. Đối với các sản phẩm cáp, dữ liệu nấu chảy hỗ trợ quá trình kiểm tra đầu vào và truy xuất nguồn gốc lô hàng, trong khi thành phẩm vẫn phải vượt qua các bài kiểm tra tia lửa, độ bền kéo và độ giãn dài.
Về mặt quy trình, việc kiểm tra định kỳ xu hướng áp suất nóng chảy, tải trọng động cơ và số lượng gel sẽ phát hiện các vấn đề nóng chảy trước khi chúng đến tay khách hàng. Trong trường hợp các dây chuyền đang được nâng cấp thay vì thay thế, thiết lập máy đùn được đánh giá có thể có giá trị hơn một ốc vít mới và một hướng dẫn sử dụng máy đùn cáp PE và PVC hiệu quả cao bao gồm các bước kiểm tra thực tế đi kèm với đánh giá đó.