LANGUAGE
Máy đùn 90 mm có công suất 380 kg/h đối với vỏ bọc PVC thường ổn định ở mức 330 kg/h khi dây chuyền chạy ba ca trên một hợp chất có tải phụ nặng hơn — và người vận hành đổ lỗi cho khuôn, bơm chân không hoặc vít. Trong hầu hết các đánh giá thông số kỹ thuật mà chúng tôi tham gia, sự không phù hợp đã bị khóa trong nhiều tháng trước đó, khi hình dạng trục vít được chọn cho một hợp chất và dây chuyền sau đó được yêu cầu chạy một hợp chất khác.
Phiên bản ngắn
Máy đùn trục vít được chọn theo tốc độ hỗn hợp và dây chuyền, không phải theo trọng tải danh nghĩa. Lớp cách nhiệt và vỏ bọc PVC nằm thoải mái trên một vít đơn 20–24:1 L/D với tỷ lệ nén 2,5–3,5. Lớp cách nhiệt PE và XLPE ở tốc độ đường truyền cao cần có rãnh cấp liệu, 25–30:1 L/D và một phần chắn để giữ nhiệt độ nóng chảy phẳng. Hãy so khớp ba biến số đó và hầu hết các khiếu nại về độ lệch đường kính và độ ổn định đầu ra sẽ được giải quyết trước khi thùng hỗn hợp đầu tiên được mở.
Phần tiếp theo là cách hình học ánh xạ lên một đường cáp, những con số nào thuộc về thông số kỹ thuật mua hàng và các bước kiểm tra để giữ cho đầu ra ổn định trong năm thứ ba.
Con vít thực sự đang làm gì bên trong thùng
Một ốc vít thực hiện ba công việc trong một vòng quay: nó truyền hạt lạnh, làm tan chảy hạt trên thành thùng được làm nóng và bơm chất tan chảy qua tấm ngắt vào đầu chữ thập ở áp suất đủ ổn định để giữ độ dày của thành. Mỗi công việc tồn tại trong vùng riêng của nó và mỗi vùng được xác định bởi độ sâu chuyến bay.
Vùng thức ăn
Các chuyến bay sâu, khoảng 0,12–0,18 D. Nhiệm vụ của nó là vận chuyển thể tích, do đó sản lượng tuân theo mật độ khối hạt và hình dạng viên. Đây là vùng mà thùng có rãnh được thiết kế để ổn định.
Vùng nén
Độ sâu chuyến bay giảm dần từ cấp liệu đến độ sâu đo. Tỷ lệ giữa hai là tỷ lệ nén; các hạt quá thấp và không tan chảy sẽ tiếp cận khuôn, quá cao và nhiệt độ cắt sẽ làm tăng thêm 15–25 °C vào sự nóng chảy.
Vùng đo sáng
Độ sâu nông không đổi, thường dài 5–8 D. Đó là máy bơm và độ ổn định áp suất của nó ảnh hưởng đến dung sai đường kính nhiều hơn bất kỳ vòng điều khiển xuôi dòng nào.
Tấm đập và đầu chữ thập
Gói màn hình tạo ra áp suất ngược 15–30 MPa. Khuôn áp lực xử lý lớp cách nhiệt, khuôn dạng ống xử lý vỏ bọc; vít quyết định mức độ lấp đầy ổn định của một trong hai.
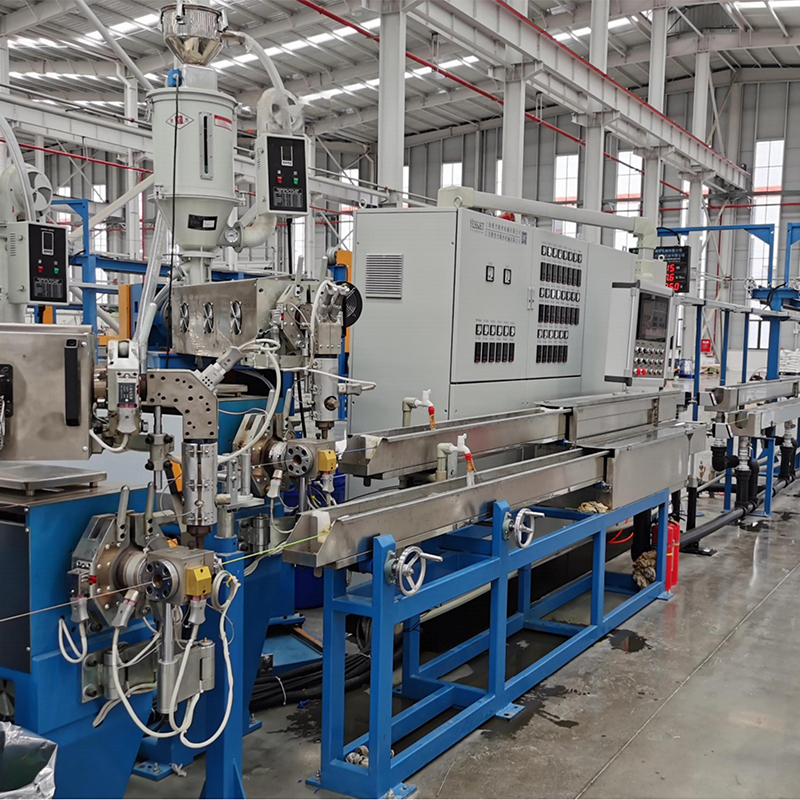
Ở hạ lưu, hình học sẽ không còn quan trọng nếu phần còn lại của dòng không thể theo kịp. Trên đường dây cách điện XLPE, dây chuyền đùn dây và cáp phải cân bằng nhiệt độ thùng, chiều dài làm mát máng, độ căng của nắp và tốc độ lấy hàng trong một cửa sổ điểm đặt và trục vít chỉ là mắt xích đầu tiên trong chuỗi đó.
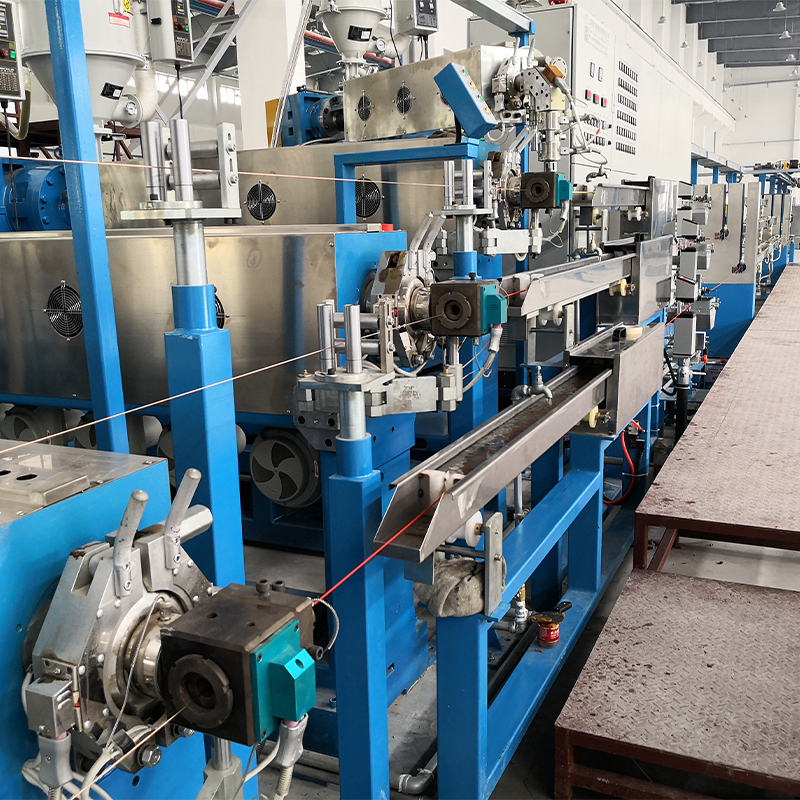 Máy đùn cáp XLPE/PE có bình chứa nước làm mát Đối với các dây chuyền PE liên kết ngang mà không thể xử lý lại chất tan chảy, máy đùn tích hợp và bể chứa nước nhiều phần này hỗ trợ cách nhiệt liên tục với khả năng làm mát được kiểm soát và đầu ra ổn định. Xem sản phẩm →
PE liên kết chéo làm tăng nguy cơ vì không thể làm lại chất tan chảy. Máy PE/XLPE chuyên dụng có máng nước phù hợp giữ cho sự tan chảy ở một dải hẹp và ngăn chặn liên kết ngang sớm bên trong thùng, đây là chế độ hỏng hóc xuất hiện dưới dạng các vết gel ba ngày sau khi bắt đầu sản xuất.
So sánh các thiết kế vít về những con số quyết định đầu ra
Khi hai nhà cung cấp báo giá cùng một đường kính, sự khác biệt nằm ở L/D, tỷ số nén và thiết kế cấp liệu. Các phạm vi bên dưới là những phạm vi chúng tôi so sánh thường xuyên nhất trong quá trình đánh giá kỹ thuật.
Phạm vi chỉ dẫn được rút ra từ thông số kỹ thuật của đường cáp; luôn xác nhận việc kiểm tra tại cửa hàng đối với hợp chất của riêng bạn trước khi ký.
Máy trục vít đôi chiếm ưu thế trong công việc trộn khô PVC vì các đường nối đan xen có khả năng tự làm sạch và vận chuyển bột mà không cần bước trộn sơ bộ. Trên các đường dây cách nhiệt, vít đơn vẫn chiếm ưu thế về độ ổn định áp suất nóng chảy và chi phí trên mỗi kg/h, đó là lý do tại sao sự lựa chọn thường được thực hiện trên hợp chất hơn là số lượng vít.
Bảng dữ liệu bỏ qua những gì: đầu ra lặng lẽ đi đến đâu
Đầu ra của bảng tên được đo bằng vít mới, gói chắn sạch và họng cấp liệu cố định. Các đường dây thực bị mất thông lượng ở năm vị trí có thể dự đoán được và chỉ một trong số đó là động cơ.
14%
Thông quan chuyến bay
9%
Gói màn hình leo thang
7%
Hạn chế chết
6%
Họng trôi
4%
Dải nóng
Mức đóng góp tổn thất thông lượng dự kiến được đo trong khoảng thời gian hai năm trên đường dây cách nhiệt 90 mm.
Thông quan chuyến bay là một trong những im lặng. Vít 90 mm mới thường chạy ở khoảng hở xuyên tâm 0,20–0,30 mm; vượt quá khoảng 0,45 mm, chất tan chảy quay trở lại các đường bay, sản lượng giảm và nhiệt độ nóng chảy tăng lên ở cùng điểm đặt. Bởi vì không có gì đáng báo động nên sự sụt giảm được đổ lỗi cho khu phức hợp. Độ chênh lệch áp suất của gói màn hình cũng ẩn giấu theo cách tương tự: số đọc chênh lệch áp suất tăng trên tấm cầu dao là cảnh báo sớm nhất của bạn rằng máy bơm đang làm việc vất vả hơn bình thường.
Vị trí của những chiếc máy này trong quá trình sản xuất cáp
Trên khắp các nhà máy cáp mà chúng tôi cung cấp, sự phân chia bên dưới phản ánh cách phân bổ công suất máy đùn thực sự theo sản phẩm cuối cùng thay vì theo kích thước máy.
Lớp cách nhiệt và vỏ bọc PVC - 38%
Cáp nguồn PE và XLPE - 31%
LSZH và chống cháy - 14%
Mạng LAN và truyền thông - 11%
Đặc biệt và bọt - 6%
Ứng dụng quan trọng vì nó thay đổi những gì dòng phải làm khi dừng. Dây bọc có thể chịu được thời gian dừng ngắn để thay cuộn; đường dây tốt và mạng LAN thì không, và đó là nơi hệ thống tích lũy và vũ công cho dây chuyền ép đùn liên tục giành được vị trí của mình, giữ một bộ đệm cáp và lực căng không đổi trong khi cuộn xuôi dòng được hoán đổi.
Chỉ định máy đùn trục vít: kiểm tra năm bước
Một đặc điểm kỹ thuật mua hàng tồn tại trong quá trình vận hành thường tuân theo cùng một thứ tự quyết định.
Bước 1 - Cố định hỗn hợp trước khi nâng tải
Ghi lại chỉ số nóng chảy, tải trọng phụ, trần nhiệt độ nóng chảy cho phép và phạm vi độ dày thành. Hai hợp chất trông giống nhau trên bảng dữ liệu có thể yêu cầu tỷ lệ nén chênh lệch 4:1.
Bước 2 - Kích thước đầu ra ở khuôn, không phải trên bảng tên
Lấy kg/h cần thiết ở đầu trượt ở tốc độ dây tối đa của bạn và thêm 15% khoảng trống cho sự thay đổi hỗn hợp và độ mòn vít.
Bước 3 - Quyết định thiết kế nguồn cấp dữ liệu
Thức ăn có rãnh mua được đầu ra ổn định với hạt PE chảy tự do; lỗ khoan mịn dễ tha thứ hơn cho hỗn hợp PVC nhẹ và nghiền lại.
Bước 4 - Kiểm tra ổ đĩa và hộp số
Yêu cầu đường cong mô-men xoắn ở mức thấp nhất của dải tốc độ và hệ số dịch vụ hộp số vẫn tồn tại khi gói màn hình bị dừng chứ không phải tải ở trạng thái ổn định.
Bước 5 - Viết bài kiểm tra chấp nhận
Bốn giờ liên tục trên khu phức hợp của bạn, với nhiệt độ nóng chảy, dung sai đường kính, năng lượng riêng tính bằng kWh/kg và phép đo rút vít được ghi lại trước khi bàn giao.
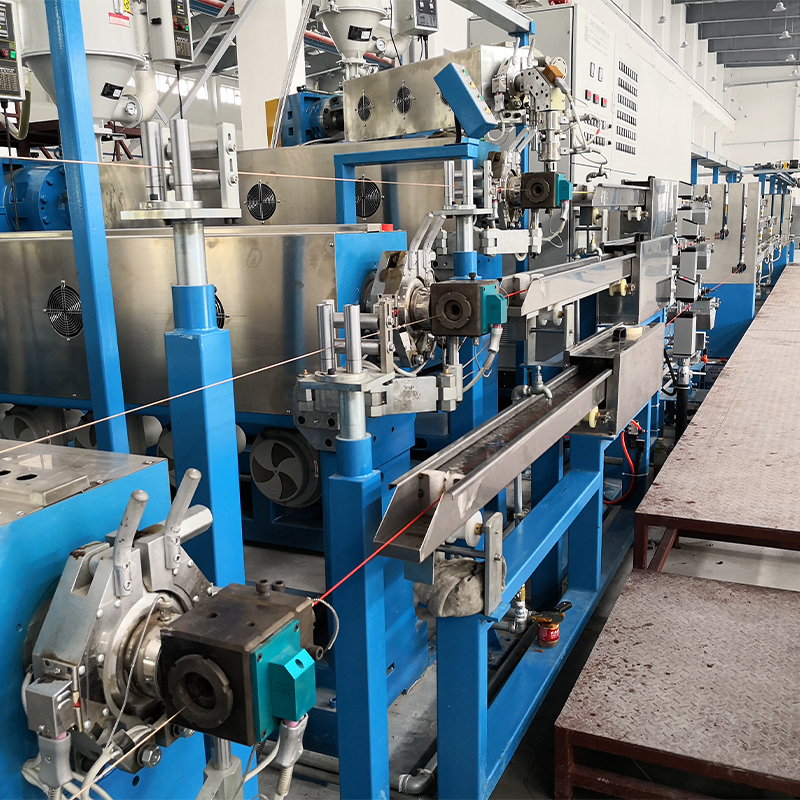
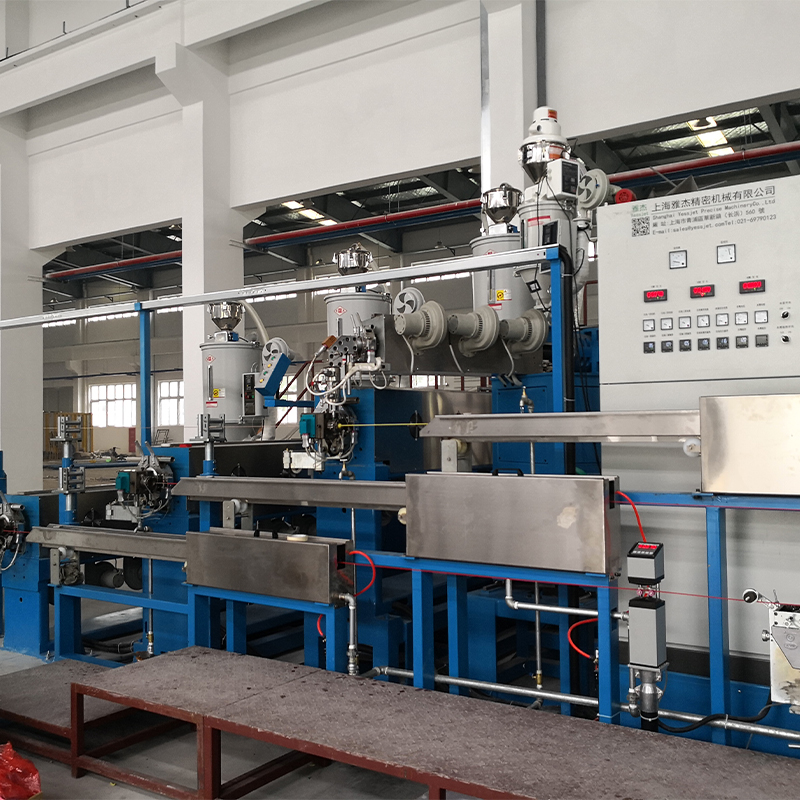 Hệ thống đùn cáp hiệu suất cao PE/PVC hoàn toàn tự động Khi lập kế hoạch cho một tuyến cáp PE/PVC mới, hệ thống tích hợp này bao gồm việc thanh toán tự động, ép đùn chính xác, làm mát, kéo và tháo dỡ để giảm sự can thiệp thủ công. Xem sản phẩm →
Khi một dây chuyền mới đang được lên kế hoạch thay vì một máy duy nhất được thay thế, câu hỏi hữu ích là ai sở hữu các giao diện - nhiệt độ thùng, sức căng của thùng, cuộn và xếp chồng lên nhau - bởi vì việc bàn giao không khớp là nguyên nhân gây ra hầu hết sự chậm trễ trong quá trình tăng tốc.
Giữ vít trung thực: bảo trì và tuân thủ
- Đo độ hở xuyên tâm và độ mòn của thùng 12 tháng một lần; ghi lại nó dựa trên giá trị vận hành để xu hướng chứ không phải con số tuyệt đối sẽ kích hoạt sự thay thế.
- Ghi lại nhiệt độ nóng chảy và chênh lệch áp suất của gói màn hình mỗi ca. Mức tăng 2 MPa trong một tuần là gói bị chặn chứ không phải lỗi kiểm soát.
- Thay thế các dải nóng như một bộ. Một dải yếu tạo ra một điểm lạnh xuất hiện dưới dạng một vệt không tan trên lớp cách nhiệt.
- Thanh lọc bằng hợp chất phù hợp với lần chạy tiếp theo thay vì chạy khô thùng; chu kỳ nhiệt là nguyên nhân làm cong vênh các chuyến bay.
- Giữ tài liệu phù hợp với thị trường mà bạn vận chuyển đến: an toàn điện và bảo vệ các tiêu chuẩn máy móc được công nhận, cùng với hồ sơ vật liệu và quy trình có thể truy nguyên theo lô cáp.
Không có gì trong số này là kỳ lạ và không có gì là đắt tiền khi nó được đưa vào đặc điểm kỹ thuật. Phiên bản tốn kém đã phát hiện ra vào năm thứ hai rằng vít, họng cấp liệu và gói màn hình đều được một người khác chọn dựa trên một giả định khác.
Bài học rút ra thực tế: coi vít như một bộ phận phù hợp của hệ thống dây chuyền phức hợp, ghi L/D, tỷ lệ nén, thiết kế cấp liệu và khoảng hở chuyến bay bằng văn bản, đồng thời kiểm tra cả bốn yếu tố trước khi máy rời khỏi công trình. Đó là điểm khác biệt giữa một dây chuyền có tải trọng 350 kg/h trong một thập kỷ với một dây chuyền cần thay vít mới sau mỗi 18 tháng.