LANGUAGE
Một nhà máy cáp thay thế vít trên đường dây cách điện PVC cứng từng đặt hàng tỷ lệ nén 4,0, theo logic nghe có vẻ hợp lý rằng nén nhiều hơn có nghĩa là nóng chảy tốt hơn. Trong vòng ba ca, máy đùn đã tăng tốc, nhiệt độ nóng chảy đã tăng khoảng 18°C và các đốm cháy sém đang lan tới khuôn. Không có gì bị hỏng. Con vít đang nén một hợp chất đã đạt đến mật độ nóng chảy trở lại vùng cấp liệu và công còn lại tỏa ra dưới dạng nhiệt.
Câu trả lời ngắn gọn: tỷ lệ nén (CR) là âm lượng của chuyến bay cấp dữ liệu đầu tiên chia cho âm lượng của chuyến bay đo sáng cuối cùng, mà trên vít có bước không đổi gần giống như độ sâu kênh cấp liệu chia cho độ sâu kênh đo sáng. Vít đa năng chạy từ 2.0 đến 4.0. PVC cứng thường ở mức 2,0-2,5, PVC dẻo và HDPE ở mức 2,5-3,5, PP ở mức 3,0-3,5 và các hợp chất không chứa halogen chứa nhiều thường được phục vụ tốt hơn bằng bộ phận trộn hơn là bằng số lượng cao hơn.
Các phần bên dưới cho biết cách tạo ra con số đó, những gì nó lặng lẽ điều khiển trên đường dây cáp và cách chỉ định nó mà không cần đặt mua vít thứ hai.
Tỷ lệ nén thực sự đo lường điều gì
Vít bay hoàn toàn hoạt động ở ba vùng. Vùng cấp liệu giữ một kênh sâu và ổn định để các viên rời có thể rơi vào và được chuyển về phía trước. Vùng nén hoặc chuyển tiếp sẽ thu hẹp kênh và ép lớp rắn khi nó tan chảy. Vùng đo sáng trở về độ sâu nông, không đổi để chất tan chảy đến khuôn ở áp suất ổn định và tốc độ có thể dự đoán được.
Tỷ lệ nén so sánh tập đầu tiên và tập cuối cùng. Bởi vì bước và chiều rộng chuyến bay không đổi trên vít toàn chuyến bay tiêu chuẩn nên tỷ lệ âm lượng giảm xuống tỷ lệ độ sâu: CR = H1 / H2, trong đó H1 là độ sâu kênh cấp liệu và H2 là độ sâu kênh đo sáng.
Công việc vật lý đằng sau con số là mật độ. Các viên hợp chất cáp có mật độ khối khoảng 0,5 đến 0,7 g/cm3, trong khi polyme tương tự như chất tan chảy nằm ở mức gần 0,9 đến 1,3 g/cm3. Do đó, bản thân vật liệu chỉ cần giảm thể tích khoảng 1,6 đến 2,2 để trở thành trạng thái tan chảy không có khoảng trống. Việc nén trên con số đó sẽ bù đắp cho dòng rò rỉ trên các vùng đất bay, đối với áp suất mà khuôn yêu cầu và đối với sự thay đổi theo từng đợt trong cách thức hoạt động của cấp liệu.
Trường hợp số trên bảng tên có thể gây nhầm lẫn
Tỷ lệ độ sâu chỉ có giá trị đối với cao độ không đổi và chiều rộng chuyến bay không đổi. Sau khi thay đổi cao độ hoặc thêm chuyến bay rào cản hoặc bộ trộn kiểu Maddock, tỷ lệ thực phải đến từ âm lượng kênh thực tế. Trên các vít có bước thay đổi, tỷ lệ độ sâu nhanh có thể phóng đại CR hiệu quả từ 10 đến 15 phần trăm, đủ để đẩy vít PVC ra khỏi cửa sổ an toàn của nó. Do đó, máy đùn cáp được chỉ định theo hợp chất thay vì theo kích thước thùng và bản vẽ vít phải nêu rõ phương pháp tính toán nào đã được sử dụng.
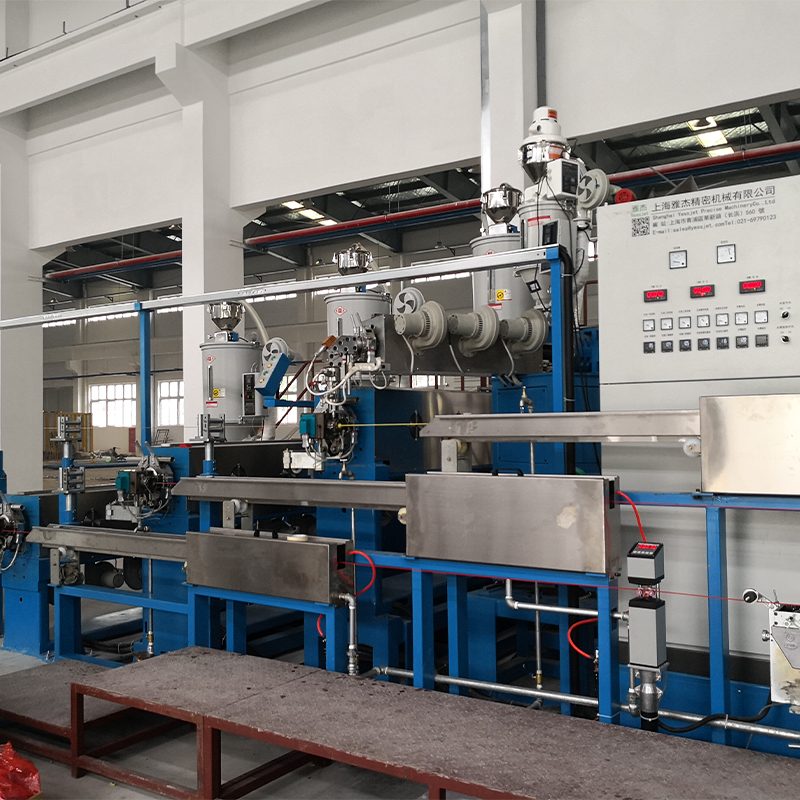
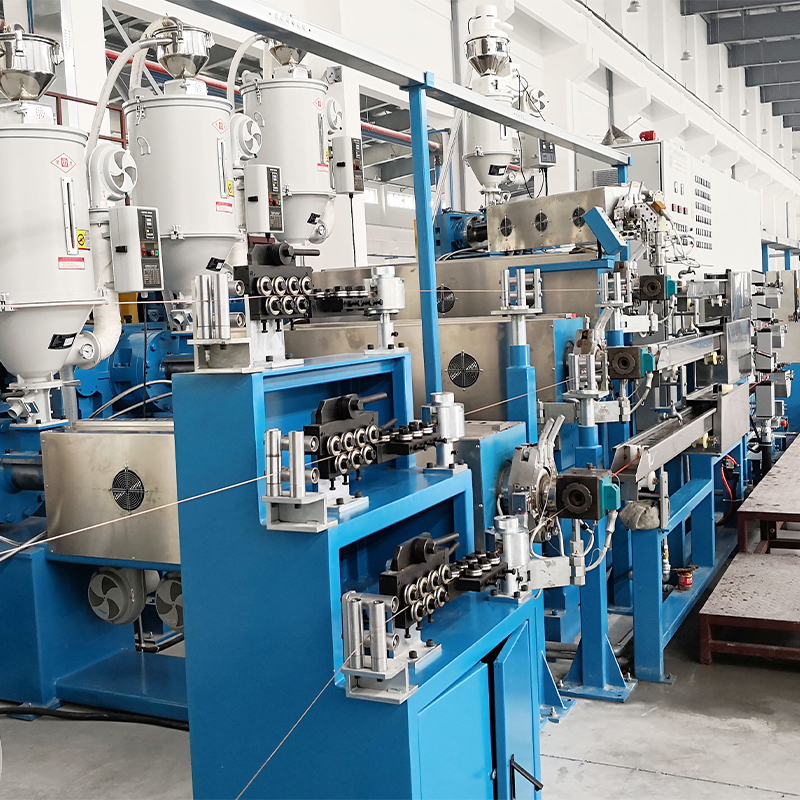
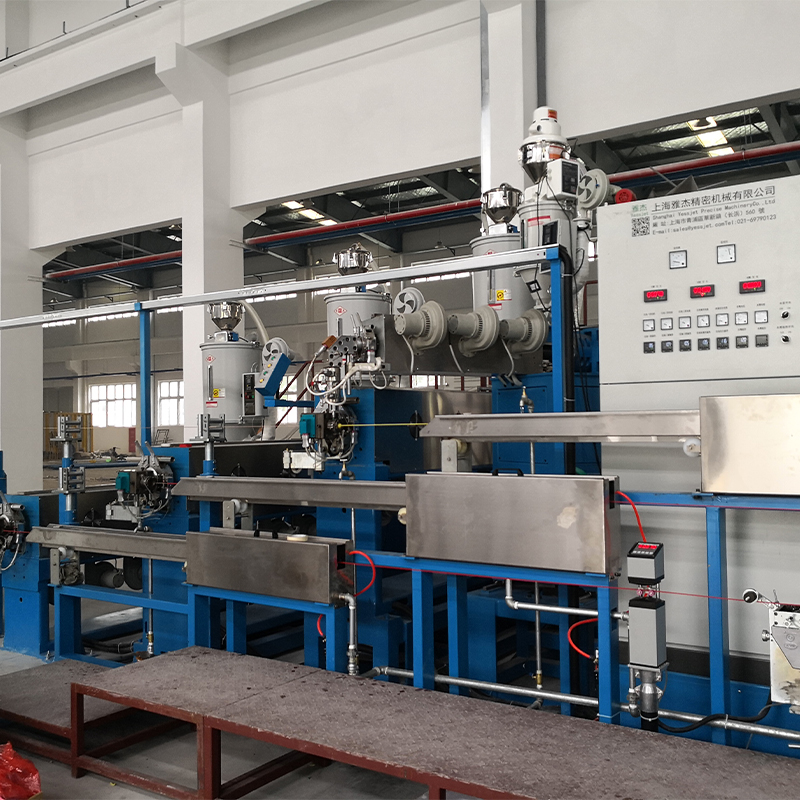 Máy đùn cáp PP PVC PE hiệu suất cao Là một thiết bị lõi đa chức năng để sản xuất cáp, Máy đùn cáp PP PVC PE hiệu quả cao được thiết kế để ép đùn các lớp cách điện hiệu suất cao, tiết kiệm năng lượng... Xem sản phẩm →
Khớp tỷ lệ với hợp chất bạn chạy
Các hợp chất cáp không thể thay thế cho nhau và tỷ lệ nén là nơi sự khác biệt đó trở thành cơ học. Ba biến số quyết định sự lựa chọn: mật độ khối giảm bao xa khi vật liệu tan chảy, lượng nhiệt cắt mà polyme chịu được và mức độ mài mòn của công thức.
PVC cứng và dẻo
PVC không dẻo là vật liệu nhạy cảm với lực cắt nhất trên đường cáp và thường chạy ở tốc độ 2,0-2,5 với thời gian chuyển tiếp dài và nhẹ nhàng. Tỷ lệ cao hơn tạo ra các điểm nóng cục bộ giải phóng hydro clorua và để lại vết cháy bên trong bức tường cách nhiệt mỏng. PVC dẻo chịu được nhiệt độ 2,5-3,0, mặc dù chất dễ bay hơi của chất hóa dẻo khiến vùng cấp liệu đáng được quan tâm.
PE, HDPE và PP
Polyolefin có độ nhớt nóng chảy cao hơn và đặc tính nóng chảy sạch hơn nên chúng chấp nhận 2,8-3,5 mà không cần phàn nàn. Vít bọc nhựa HDPE thường kết hợp tỷ lệ đó với phần cấp liệu sâu và L/D 25:1 đến 30:1 để đường dây có thể chạy cứng trong khi chất tan chảy vẫn đồng nhất.
XLPE và các hợp chất có thể liên kết ngang
XLPE được xử lý bằng peroxide là một trường hợp đặc biệt. Tác nhân liên kết ngang rất nhạy cảm với thời gian lưu trú và nhiệt độ, do đó trục vít phải tạo ra áp suất mà không truyền nhiệt cắt vào khối nóng chảy. Tỷ lệ gần 2,3-3,0, quá trình chuyển đổi suôn sẻ và kiểm soát nhiệt độ chặt chẽ quan trọng hơn sản lượng thô. Các hợp chất đã gần đến ngưỡng tiền xử lý sẽ xuất hiện dạng gel và cục thay vì tan chảy sạch.
Các hợp chất chứa đầy, chống cháy và không chứa halogen
Tải chất độn cao làm tăng mật độ khối, giảm sự thay đổi âm lượng mà vít phải tạo ra, đồng thời làm mòn các chuyến bay. Tỷ lệ 2,5-3,5 kết hợp với rào cản hoặc phần trộn phân tán chỉ đơn giản là đẩy con số lên cao hơn.
Việc ghép nối vít và thùng giữa các họ này tuân theo một mô hình khá dễ đoán; cái này hướng dẫn ép đùn PP, PVC và PE hiệu quả cao bao gồm các kết hợp chi tiết hơn.
So sánh các thiết lập vít đùn cáp điển hình
Phần so sánh dưới đây tóm tắt các nhà xây dựng máy đùn cáp Windows làm việc thường xuyên nhất. Hãy coi các số liệu là điểm khởi đầu cho một báo giá thay vì các hằng số phổ quát, bởi vì các nhà cung cấp hợp chất sẽ sửa đổi công thức và mật độ khối di chuyển theo chúng.
Cửa sổ tỷ lệ nén điển hình cho các hợp chất cáp thông thường; xác nhận hình dạng cuối cùng dựa vào bảng dữ liệu ghép hiện tại trước khi đặt hàng.
Số bảng tên không hiển thị gì
Hai con vít có cùng tỷ lệ đã nêu có thể không hoạt động giống nhau vì đường phản ứng với năng lượng và áp suất chứ không chỉ phản ứng với hình học. Khi CR quá thấp, lớp rắn đạt tới vùng đo sáng chỉ nóng chảy một phần và đầu ra dao động khi các mảnh không tan chảy đi qua khuôn. Khi nó quá cao, sự mất ổn định tương tự sẽ quay trở lại theo hướng ngược lại khi nhiệt độ nóng chảy và mô-men xoắn tăng lên.
Độ dày thành cách nhiệt là chỉ số nhanh nhất cho cả hai vấn đề. Biểu đồ bên dưới phản ánh vít bọc PE 65 mm chạy trên nhiều tỷ lệ nén; các giá trị hiển thị hình dạng của hiệu ứng thay vì thông số kỹ thuật cho bất kỳ đường cụ thể nào.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Ba số liệu nằm phía sau đường cong đó. Độ ổn định của áp suất nóng chảy được ưu tiên hàng đầu: sự dao động hơn khoảng 1% ở khuôn xuất hiện khi độ dày thành bị phân tán. Năng lượng cụ thể đứng thứ hai: quá trình nén đang thực hiện công suất nóng chảy hữu ích giữ cho kilowatt giờ trên mỗi kilogam không đổi, trong khi quá trình nén chỉ tạo ra lực cắt sẽ đẩy con số này lên cao. Độ mòn vít là thứ ba, bởi vì chuyến bay đo bị mòn sẽ lặng lẽ làm tăng tỷ lệ hiệu quả trong một năm sản xuất.
Nơi tỷ lệ nén mang lại trọng lượng lớn nhất
Mỗi vít đùn đều có tỷ số nén, nhưng số lượng chi phối các quyết định về thông số kỹ thuật ở một số phân đoạn cáp nhiều hơn so với các phân đoạn khác.
- 36% Lớp cách nhiệt và vỏ bọc PVC
- 24% Vỏ bọc PE và không chứa halogen
- 22% Cách điện cáp điện XLPE
- 18% Cáp mạng LAN và dữ liệu
Mẫu này tuân theo độ nhạy tổng hợp hơn là âm lượng cáp. PVC chiếm thị phần lớn nhất vì phạm vi xử lý của nó hẹp và tỷ lệ sai xuất hiện ngay lập tức dưới dạng biến màu hoặc khuyết tật bề mặt. Tiếp theo là lớp vỏ bọc PE và không chứa halogen, được điều khiển bởi sự mài mòn và phân tán hơn là độ nhạy nhiệt. Vít cáp nguồn XLPE được chỉ định thận trọng vì tính chất hóa học liên kết ngang đặt ra mức trần. Mạng LAN và cáp dữ liệu, với thành mỏng và mục tiêu điện dung chặt chẽ, phụ thuộc vào độ ổn định áp suất hơn mọi thứ khác.
Đối với công việc bọc XLPE và PE, vít được chỉ định cùng với cách bố trí làm mát của nó thường là điểm khởi đầu an toàn hơn.
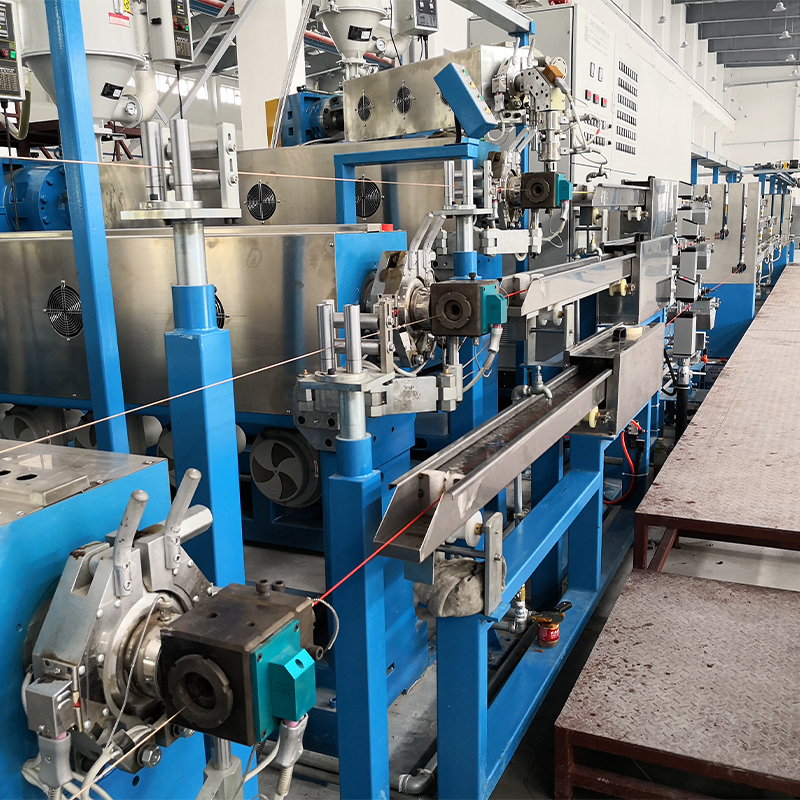
 Máy đùn cáp XLPE PE có bể chứa nước làm mát Máy đùn cáp XLPE PE có bể chứa nước này được thiết kế để ép đùn và làm mát cáp cách điện XLPE và PE, tích hợp máy đùn trục vít đơn có độ chính xác cao, ... Xem sản phẩm →
Quy trình lựa chọn: Từ dữ liệu tổng hợp đến thứ tự vít
Sáu bước biến dữ liệu phức hợp thành thông số kỹ thuật vít có thể sử dụng được.
- Hỏi nhà cung cấp hợp chất về mật độ khối, mật độ nóng chảy, tốc độ dòng chảy nóng chảy và phạm vi xử lý được khuyến nghị. Tỷ lệ mật độ khối lượng-tan chảy đặt nền tảng cho tỷ lệ nén hợp lý.
- Xác định sản phẩm trước máy: lớp cách điện hoặc vỏ bọc, độ dày thành, dải dung sai, kích thước dây dẫn và tốc độ đường truyền bạn định chạy.
- Sửa L/D và đầu ra trước. Tỷ lệ nén tuân theo độ sâu của nguồn cấp dữ liệu và kênh đo sáng, do đó, việc quyết định riêng nó sẽ buộc phải thỏa hiệp ở nơi khác.
- Kiểm tra độ dài chuyển tiếp và tốc độ cắt, không chỉ tỷ lệ. Tỷ lệ 2,8 trải rộng trong một quá trình chuyển đổi dài hoạt động rất khác so với tỷ lệ tương tự tập trung ở ba chuyến bay.
- Quyết định xem hợp chất có cần một chuyến bay rào chắn, phần Maddock hay máy trộn pin hay không; các hợp chất chứa đầy và có màu đậm thường thu được nhiều lợi ích từ quá trình phân tán hơn là từ quá trình nén.
- Xác nhận bước, chiều rộng chuyến bay, độ sâu trường hợp, mức độ hao mòn và phương pháp tính toán trên bản vẽ và lấy tỷ lệ nén hiệu quả bằng văn bản.
Sau khi hình dạng vít được cố định, phần còn lại của đường phải khớp với nó. Chiều dài làm mát, độ căng hấp thụ, công suất tích lũy và tốc độ cuộn đều tuân theo sản lượng tan chảy ổn định.
 Dây chuyền đùn dây và cáp Đặc điểm 1. Thùng và trục vít nhập khẩu từ Đài Loan với công suất ép đùn cao. 2. Các loại vật liệu nhựa khác nhau có thể chọn thùng và vít riêng.EX: PVC, PE, ... Xem sản phẩm →
Ghi chú về hao mòn, bảo trì và tuân thủ
Vít là một bộ phận bị mài mòn và tỷ số nén của nó bị lệch. Các chuyến bay thấm nitơ làm mất độ sâu trường hợp đối với các hợp chất được lấp đầy và khi kênh đo sáng trở nên sâu hơn vài phần mười milimét, tỷ lệ hiệu quả sẽ giảm và hành vi nóng chảy thay đổi theo nó. Các đường dây ổn định khi chạy thử bắt đầu có độ dày thành ống bị phân tán và nguyên nhân thường là do vít chứ không phải do hợp chất.
- Đo đường kính ngoài của chuyến bay và độ sâu kênh vào mỗi lần tắt máy hàng năm và so sánh số đọc với bản vẽ ban đầu.
- Theo dõi năng lượng cụ thể trên mỗi kg; xu hướng tăng chậm là một trong những dấu hiệu sớm nhất của sự hao mòn và tỷ số nén thay đổi.
- Giữ bản vẽ vít, cấp vật liệu và hồ sơ xử lý nhiệt cùng nhau để có thể báo giá thay thế mà không cần tái thiết kế.
- Kiểm tra lại cấu hình gia nhiệt thùng và mọi hoạt động làm mát vít bất cứ khi nào hợp chất thay đổi; cả hai đều có thể bù đắp các giới hạn hình học khiêm tốn mà không cần vít mới.
Thời gian hoạt động cũng phụ thuộc vào đầu ra vít đệm ở hạ lưu. Hệ thống tích lũy và vũ công cho dây chuyền ép đùn liên tục giữ vật liệu thông qua các thay đổi cuộn để máy đùn không bao giờ phải dừng lại, điều này giữ cho lịch sử nóng chảy nhất quán từ đồng hồ đầu tiên đến đồng hồ cuối cùng.
Tỷ lệ nén là một con số quyết định vị trí hoạt động nóng chảy của vít. Hãy kết hợp nó với sự thay đổi mật độ và khả năng chịu cắt của hợp chất, giữ quá trình chuyển đổi đủ lâu để tan chảy mà không bị cháy và xác minh âm lượng kênh thực thay vì tin vào tỷ lệ độ sâu được lấy từ bản vẽ. Trên đường dây cáp, đó thường là sự khác biệt giữa một bức tường cách nhiệt ổn định và một tuần phế liệu.