LANGUAGE
Một dây cách điện PVC 70 mm chạy với tốc độ 300 m/phút tạo ra khoảng 36 km lõi cách điện trong thời gian hai giờ. Nếu đường kính hoàn thiện lệch 0,05 mm ngoài mức cho phép của khách hàng trong mười phút trong khoảng thời gian đó, vài km lõi sẽ trở thành phế liệu, ống cuộn phải được làm lại và độ lệch thường được phát hiện khi khách hàng kiểm tra thay vì trên sàn nhà của bạn.
Kiểm soát quá trình ép đùn là tập hợp các vòng phản hồi nhằm ngăn chặn kết quả này. Nó giữ nhiệt độ nóng chảy, áp suất nóng chảy, tốc độ trục vít, tốc độ đường dây, đường kính và độ căng bên trong các cửa sổ xác định, từng phút và ghi lại những gì đã di chuyển khi có sự cố.
Câu trả lời ngắn gọn: ổn định sự tan chảy trước tiên, sau đó là kích thước, sau đó là độ căng. Sự ổn định về nhiệt độ và áp suất quyết định xem độ dày của tường có giữ được hay không; phản hồi đường kính và điện dung quyết định xem dung sai có giữ được hay không; sức căng và sự tích tụ quyết định liệu đường dây có tồn tại sau khi chuyển đổi mà không dừng lại hay không. Điều chỉnh chúng theo thứ tự đó, bởi vì mỗi vòng lặp sẽ làm xáo trộn vòng lặp xuôi dòng của nó.
Một đường ghi lại áp suất nóng chảy, đường kính nóng, độ dày thành và lực căng trong khoảng thời gian một giây thường sẽ hiển thị vị trí tổn thất trong vòng một tuần kể từ khi chạy, rất lâu trước khi bất kỳ nâng cấp phần cứng nào được thực hiện.
Năm vòng điều khiển quyết định liệu bức tường có giữ được hay không
Điều khiển quy trình trên dây chuyền ép đùn không phải là một bộ điều khiển. Đó là năm vòng tương tác và sự tương tác là điều khiến công việc trở nên khó khăn.
Hồ sơ nhiệt
Năm đến bảy vùng thùng được giữ trong khoảng 3 độ C, vùng chết trong khoảng 2 độ C.
Áp suất nóng chảy
Bộ chuyển đổi đi trước gói màn hình, độ ổn định trong khoảng 1 phần trăm điểm đặt.
Tốc độ trục vít và đường dây
Vòng tua vít được ánh xạ tới tốc độ đường truyền, với mức giảm từ 1,4 đến 1,6 đối với lớp cách điện PVC.
Phản hồi theo chiều
Máy đo laser cách khuôn 6 đến 8 m, máy đo điện dung để đo độ dày và độ lệch tâm của tường.
Căng thẳng và tích lũy
Vị trí vũ công, độ căng bắt đầu tính bằng newton và thời lượng được lưu trữ từ 30 đến 90 giây.
Nhiệt độ nóng chảy là vòng lặp chậm nhất và thường được thiết lập bằng cảm giác nhất. Trên đường dây cách nhiệt thông thường, độ lệch 5 độ C trong vùng đo sẽ thay đổi độ nhớt đủ để dịch chuyển đường kính thành phẩm từ 0,02 mm đến 0,04 mm ở tốc độ trục vít không đổi. Các cặp nhiệt điện nên được kiểm tra theo tham chiếu mỗi quý, vì cảm biến đọc nhiệt độ thấp 4 độ C thường được bù bởi người vận hành tăng điểm đặt và không bao giờ đưa điểm đặt trở lại.
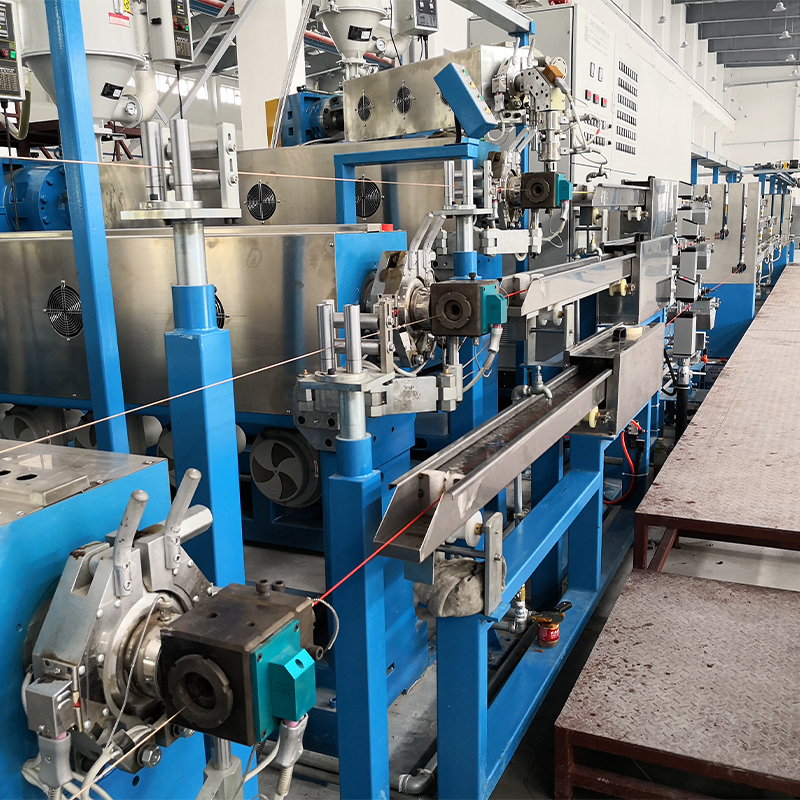
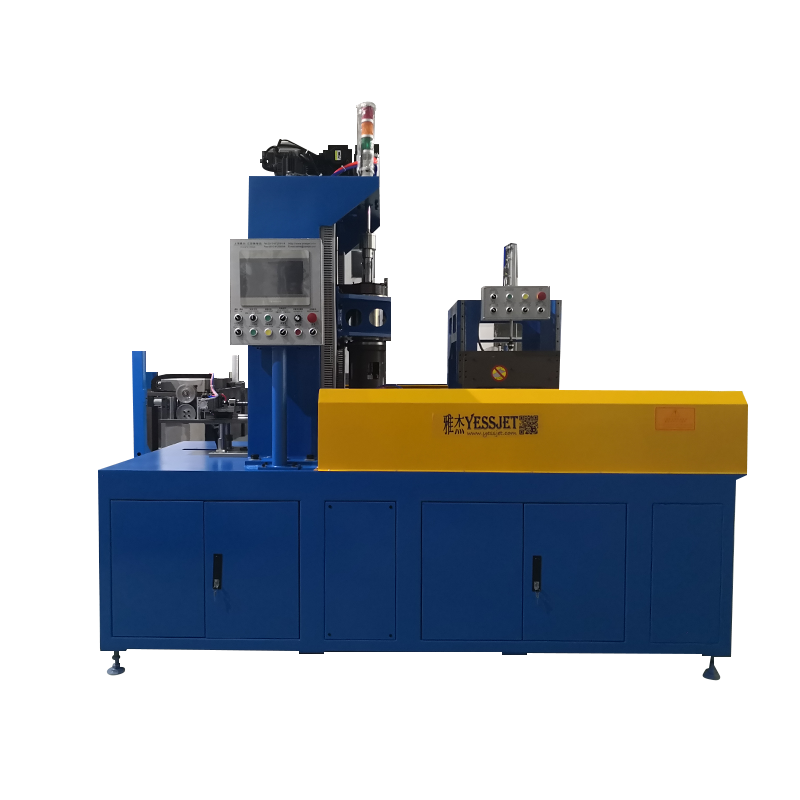
 Máy đùn cáp hiệu suất cao PE PVC hoàn toàn tự động Máy đùn cáp hiệu suất cao PE PVC hoàn toàn tự động là một hệ thống sản xuất tích hợp được thiết kế để hỗ trợ các nhà sản xuất cáp sản xuất hiệu quả, có độ chính xác cao. Nó... Xem sản phẩm →
Hình dạng trục vít xác định mức độ công việc mà vòng lặp nhiệt độ phải thực hiện. Tỷ số nén phù hợp với hợp chất sẽ tạo ra biên dạng áp suất phẳng; sự không khớp xuất hiện khi áp suất đầu tăng cao mà không thể điều chỉnh PID nào có thể loại bỏ được. Tình trạng gói màn hình nằm trong kế hoạch kiểm soát vì lý do tương tự: gói bị chặn một phần sẽ làm tăng áp lực đầu và thay đổi đầu ra từ 2 đến 5%. Mối quan hệ giữa thiết kế trục vít, đầu ra và độ ổn định điều khiển được đề cập trong phần này. hướng dẫn máy đùn hiệu quả cao .
Đường kính và độ dày của tường là nơi khách hàng có thể nhìn thấy quyền kiểm soát. Một máy đo laser được gắn cách khuôn 6 đến 8 m sẽ đọc đường kính nóng, lớn hơn 8 đến 12 phần trăm so với đường kính nguội trên đường dây cách điện PE, do đó bộ điều khiển phải làm việc về phía các mục tiêu lạnh trong khi máy đo thấy nóng. Lực căng sẽ đóng dây xích: lực căng kéo được giữ trong khoảng vài phần trăm giữ cho lõi tròn và ngăn các lớp trên cắn vào lớp cách nhiệt trên ống cuộn.
So sánh điều khiển bằng tay, PLC cơ bản và điều khiển vòng kín
Ba kiến trúc điều khiển xuất hiện trên cùng một phân xưởng và sự khác biệt thể hiện ở số lượng hơn là ở tờ rơi quảng cáo.
Phương pháp kiểm soát
Những gì được quy định
Độ lệch đường kính
Phế liệu khởi động cho mỗi thay đổi
Thời gian chuyển đổi
Hướng dẫn sử dụng
Tốc độ vít và tốc độ bắt vít được thiết lập bằng mắt và âm thanh
/- 0,08 mm
120 đến 200 m
25 đến 40 phút
PLC cơ bản, vòng lặp mở
Điểm cài đặt được giữ, chỉ báo động, không có phản hồi sản phẩm
/- 0,04 mm
60 đến 100 m
15 đến 25 phút
Vòng khép kín với phản hồi đo và độ căng
Đường kính, độ dày thành, áp suất nóng chảy và độ căng được điều chỉnh liên tục
/- 0,015 mm
20 đến 40 m
8 đến 12 phút
Bảng: dải hiệu suất biểu thị cho đường dây cách điện PVC 70 mm; số liệu thực tế phụ thuộc vào hợp chất, thiết kế vít và cấu hình tiếp nhận.
Cột thứ tư là cột trả tiền. Cắt phế liệu ban đầu từ 150 m xuống 30 m mỗi lần chuyển đổi, trên dây chuyền chuyển đổi sản phẩm tám lần một tuần, tiết kiệm khoảng 960 m lõi thành phẩm hàng tuần trước khi tính bất kỳ cải thiện nào về năng suất ở trạng thái ổn định.
Các số liệu ẩn: Khoản lỗ thực sự nằm ở đâu
Biểu đồ đường kính thường trông rất tuyệt vời trước khi một đường thực sự được kiểm soát. Việc ghi lại một tập hợp các biến rộng hơn trong một lần chạy 24 giờ thường phân phối lại bức tranh mất mát.
Đường kính trôi
34%
34%
Căng thẳng đột biến
26%
26%
Nhiệt độ nóng chảy
18%
18%
Vít mòn
12%
12%
Độ ẩm
10%
10%
Mỗi nguyên nhân có cách khắc phục khác nhau và chỉ giải quyết được nguyên nhân đầu tiên bằng cách mua máy đo tốt hơn.
- Căng thẳng tăng đột biến khi chuyển đổi: vũ công đạt đến giới hạn hành trình và bộ tích lũy cạn kiệt trước khi mối nối kết thúc. Việc lưu trữ tốc độ đường truyền từ 30 đến 90 giây là một quyết định thiết kế, không phải là mức tăng của bộ điều khiển.
- Săn tìm nhiệt độ nóng chảy: thường là quạt làm mát quay quá mạnh hoặc dải nhiệt tiếp xúc kém, có thể nhìn thấy dưới dạng dao động áp suất đầu từ 30 đến 60 giây.
- Độ mòn trục vít và trục vít: khoảng hở tăng 0,1 mm trong phần đo sáng có thể cắt giảm sản lượng từ 3 đến 6 phần trăm và buộc người vận hành phải tăng tốc độ trục vít, từ đó làm tăng nhiệt độ nóng chảy.
- Độ ẩm vật liệu: độ ẩm vài trăm ppm trong hợp chất PVC tạo ra các khoảng trống mà máy đo đường kính cho là sản phẩm tốt.
Lực căng là vòng lặp thường được để hở nhất trên các dây chuyền chạy các bộ điều khiển hiện đại và đây là nơi đầu tiên cần xem xét khi phế liệu tăng lên mà không có bất kỳ cảnh báo đường kính nào.
 Hệ thống kiểm soát lực căng dây cáp Được thiết kế để điều chỉnh độ căng cáp một cách chính xác, Hệ thống kiểm soát lực căng cáp là thiết bị cần thiết cho quy trình quấn cáp. Chức năng cốt lõi của nó nằm ở... Xem sản phẩm →
Nơi nỗ lực kiểm soát được đền đáp nhiều nhất, theo loại cáp
Lợi nhuận đầu tư kiểm soát khác nhau rõ rệt tùy theo dòng sản phẩm, vì chi phí nguyên vật liệu, dung sai và tốc độ dây chuyền khác nhau.
Cáp nguồn XLPE MV và LV - 38%
Mạng LAN và dữ liệu - 26%
Dây xây dựng, PVC và UPVC - 16%
Dây ô tô và điện tử - 12%
Đặc sản và khác - 8%
Cáp nguồn XLPE chiếm ưu thế về lợi nhuận vì dung sai của tường rất chặt, hợp chất đắt tiền và một km phế liệu có giá gấp vài lần so với một km phế liệu dây xây dựng PVC. Cáp LAN đứng thứ hai vì các giới hạn về điện dung và độ lệch tâm không thể đáp ứng được chỉ bằng kỹ năng của người vận hành; trần lệch tâm 5 phần trăm cần được đo và hiệu chỉnh liên tục. Dây xây dựng dễ chịu hơn về độ lệch tâm nhưng chạy ở tốc độ 600 đến 1200 m/phút, trong đó việc điều chỉnh tốc độ và lực căng khi kéo xác định xem ống cuộn có thể bán được hay không. Kiểm soát phần thưởng ô tô và dây điện tử chủ yếu thông qua khả năng lặp lại trong nhiều thời gian ngắn.
Trình tự vận hành: Sáu bước khóa cài đặt
Một dòng mới hoặc được xây dựng lại sẽ đạt được khả năng kiểm soát ổn định nhanh hơn khi tuân theo trình tự bên dưới, thay vì điều chỉnh mọi thứ cùng một lúc.
Bước 1: Đường cơ sở trước khi thay đổi bất cứ điều gì
Ghi lại áp suất nóng chảy, đường kính nóng và lạnh, độ dày thành và lực căng hấp thụ trong khoảng thời gian một giây cho một ca hoàn toàn. Hồ sơ này là bằng chứng đáng tin cậy duy nhất cho thấy sự thay đổi sau này đã giúp ích.
Bước 2: Gắn cảm biến cho quy trình, không gắn cảm biến cho tủ
Đặt máy đo laze cách khuôn từ 6 đến 8 m để chất tan chảy lắng xuống, giữ bộ chuyển đổi áp suất phía trước bộ sàng và lắp cảm biến tải trọng ở nơi mà ma sát trên bề mặt không thể làm lệch nó.
Bước 3: Điều chỉnh các vòng lặp theo thứ tự
Nhiệt độ đầu tiên, sau đó làm tan chảy áp suất, sau đó là kích thước, sau đó là độ căng. Điều chỉnh độ căng trước khi nhiệt độ ổn định chỉ đơn giản là di chuyển dao động xung quanh đường dây.
Bước 4: Xây dựng bảng tỉ số tốc độ
Ghi lại tốc độ trục vít theo tốc độ đường truyền cho mọi kích cỡ và hợp chất. Những người vận hành bắt đầu từ một tỷ lệ đã biết sẽ đạt được sản phẩm có thể bán được trong một phần ba thời gian.
Bước 5: Viết quy trình chuyển đổi
Đổ đầy bộ tích lũy, đỗ vũ công ở giữa hành trình, ghép nối, sau đó giải phóng bộ nhớ dần dần. Quy trình này là yếu tố giữ cho máy đùn quay trong khi hoán đổi tiếp nhận.
 Ắc quy Dancer(giá lưu trữ cáp) Accumulator Dancer (Giá lưu trữ cáp) là thiết bị quản lý cáp chuyên nghiệp được thiết kế để tối ưu hóa quy trình xử lý cáp. Có sẵn ở dạng dọc và ngang... Xem sản phẩm →
Bước 6: Bàn giao hạn mức bằng văn bản
Giới hạn kiểm soát, ngưỡng cảnh báo và hành động mà mỗi cảnh báo yêu cầu phải nằm trên một trang tính tại dây chuyền chứ không phải trong tệp chạy thử.
Bảo trì, hiệu chuẩn và tuân thủ
Kiểm soát chất lượng phân hủy một cách lặng lẽ. Kế hoạch hiệu chuẩn và kiểm tra đảm bảo độ tin cậy của các vòng lặp giữa các lần đại tu.
- Kiểm tra cặp nhiệt điện hàng quý so với tham chiếu, với dung sai 5 độ C.
- Cân bằng bộ chuyển đổi áp suất nóng chảy hàng tháng và hiệu chỉnh lại nó sau mỗi 12 tháng.
- Kiểm tra máy đo đường kính laser dựa trên bản gốc có thể theo dõi 6 tháng một lần.
- Hiệu chỉnh vị trí vũ công và cảm biến lực căng hàng năm.
- Đo khe hở trục vít và thùng sau mỗi 4.000 đến 6.000 giờ chạy.
- Lưu giữ các bản ghi thông số kiểm soát cho mỗi lô sản xuất, theo yêu cầu của khách hàng và yêu cầu tiêu chuẩn.
Việc tuân thủ phần lớn là việc thực hiện tài liệu khi phần cứng đã phù hợp. Các tiêu chuẩn cáp như IEC 60227, IEC 60502, UL 44, UL 83 và GB/T 5023 xác định các kích thước phải đáp ứng; hệ thống kiểm soát quy trình đưa ra bằng chứng cho thấy chúng đã được đáp ứng trên từng mét. Việc lưu giữ nhật ký đường kính và độ dày thành mỗi lô biến việc kiểm tra thành truy xuất hồ sơ thay vì kiểm tra lại.
An toàn thuộc về cùng một kế hoạch. Bảo vệ trên thiết bị gắp quay, các điểm dừng khẩn cấp có khóa liên động và khả năng tiếp cận có kiểm soát đối với đầu khuôn trong quá trình thanh lọc không phải là các tính năng bổ sung tùy chọn trên dây chuyền chạy qua đêm mà không có người giám sát. Giới hạn cảnh báo cũng phải được đặt để người vận hành phản ứng trước khi phế liệu xuất hiện chứ không phải sau khi cuộn ống kết thúc.
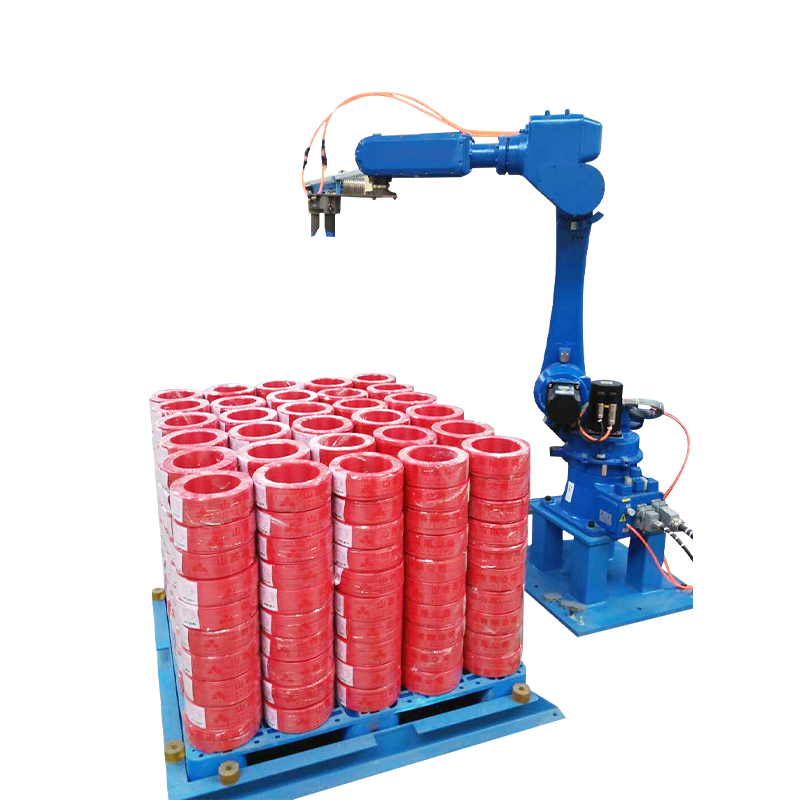
Kiểm soát quá trình ép đùn được đánh giá tốt nhất ở cuối dây chuyền. Một máy đùn đưa lõi biến thiên vào máy cuộn chỉ đơn giản là chuyển vấn đề xuống phía hạ lưu, nơi nó trở thành lỗi căng thẳng, ống cuộn hình bầu dục hoặc pallet bị loại bỏ. Đó là lý do tại sao phép đo phải tuân theo sản phẩm: đường kính và độ dày thành ở khuôn, độ căng và chiều dài ở bộ cuộn, và nhận dạng cuộn ở điểm mà hệ thống xếp hàng robot để xử lý cuộn cáp tiếp quản.
Máy móc chính xác Yessjet Giang Tô chế tạo các thiết bị ép đùn, cuộn, đóng gói và xếp hàng thành một dây chuyền được kết nối, điều này rất quan trọng trong bối cảnh này. Các vòng giữ đường kính ở khuôn và các vòng giữ lực căng ở bộ cuộn phải được thiết kế phù hợp với nhau và một nhà sản xuất cung cấp cả hai đầu của dây chuyền đó có thể điều chỉnh chúng lại với nhau thay vì đổ lỗi cho đầu kia.