LANGUAGE
Một bộ xử lý cáp ở Đông Nam Á gần đây đã đổi hợp chất polyetylen loại ép đùn bằng nhựa loại phun rẻ hơn để tiết kiệm khoảng 0,12 USD mỗi kg. Giờ chạy đầu tiên thấy bình thường. Đến giờ thứ hai, độ dày của thành đã vượt quá giới hạn cho phép, bề mặt xuất hiện độ gợn sóng và gần 12% sản lượng của ca đó phải được loại bỏ và xử lý lại. Nhựa không tệ; nó chỉ đơn giản là loại máy đùn không phù hợp.
Kinh nghiệm đó dẫn đến kết luận rằng bài viết này được xây dựng xoay quanh: polyme loại ép đùn không phải là nhãn tiếp thị. Chúng là các công thức polymer có trọng lượng phân tử cao hơn, sự phân bổ trọng lượng phân tử được cân bằng có chủ ý và chỉ số dòng chảy thấp hơn, tất cả đều được thiết kế để giữ hình dạng và kích thước của chúng khi được đẩy qua khuôn ở tốc độ cao. Việc lựa chọn riêng về giá gần như luôn khiến chi phí phế liệu, thời gian ngừng hoạt động và cáp bị từ chối cao hơn so với khoản phí bảo hiểm nhỏ mà nó tiết kiệm được.
Kết luận cốt lõi
Độ nóng chảy, độ ổn định dòng chảy và khả năng chịu nhiệt quyết định liệu vật liệu có chạy sạch trên dây chuyền ép đùn hay không. Nhựa cấp phun thiếu độ bền nóng chảy để duy trì dung sai kích thước trong khuôn, đó là lý do tại sao cấp ép đùn được chỉ định cho lớp cách điện và vỏ bọc cáp.
Điều gì xác định một loại polymer đùn
Ba đặc tính có thể đo lường được để phân biệt các polyme cấp đùn với các polyme cấp phun của chúng. Một khi những điều này đã rõ ràng, phần còn lại của việc lựa chọn vật liệu sẽ trở nên dễ dự đoán hơn.
- Trọng lượng phân tử và phân bố: Các loại ép đùn nằm ở đầu có trọng lượng phân tử cao hơn trong họ nhựa. Các chuỗi polymer dài hơn giúp cho chất nóng chảy có độ bền được kéo ra khỏi khuôn và được định cỡ thành một lớp hoặc vỏ cách nhiệt nhất quán, thay vì bị rách hoặc chảy xệ.
- Chỉ số dòng chảy nóng chảy (MFI hoặc MFR): Hầu hết các loại nhựa PE và PP ép đùn nằm trong khoảng 0,3 đến 5 g/10 phút, trong khi các loại nhựa phun thường chạy trong khoảng từ 8 đến 60 g/10 phút. MFI thấp hơn có nghĩa là chất tan chảy có khả năng chống chảy xệ và giữ nguyên mặt cắt ngang của nó khi nó nguội đi.
- Die sưng lên và tan chảy sức mạnh: Độ bền nóng chảy là khả năng chống lại sự kéo giãn, và độ phồng của khuôn là sự giãn nở tự nhiên của lớp tan chảy khi nó thoát ra khỏi khuôn. Các cấp độ ép đùn giữ cho độ phồng của khuôn có thể dự đoán được, do đó, chiều dài khuôn, khoảng cách kéo xuống và biên dạng làm mát có thể được thiết kế một cách đáng tin cậy.
- Ổn định nhiệt: Các hợp chất ép đùn mang theo chất ổn định phù hợp với thời gian lưu trú lâu hơn trong thùng và tiếp xúc với nhiệt độ cao hơn ở khuôn. Điều này quan trọng nhất đối với PVC và XLPE, vì sự xuống cấp không kiểm soát được sẽ tạo ra các đốm đen và khuyết tật bề mặt.
Các dòng sản phẩm ép đùn phổ biến dành cho sản xuất cáp
LDPE / LLDPE
MFI 0,5–2. Linh hoạt và chống nứt căng thẳng. Được sử dụng làm áo khoác cách nhiệt và nhẹ trong dây viễn thông và xây dựng.
HDPE
MFI 0,3–1,5. Cứng với độ bền kéo cao. Được sử dụng cho ống dẫn, ống dẫn và áo khoác ngoài hạng nặng.
PVC
Giá trị K 65–75 cho công thức linh hoạt. Vốn có khả năng chống cháy và dễ dẻo. Mặc định cho vỏ bọc hạ thế và trung thế.
PP
MFI 0,5–3. Mật độ thấp, kháng hóa chất tốt. Phổ biến trong cách điện cáp ô tô và băng keo.
XLPE
Hợp chất PE có khả năng liên kết ngang với MFI khoảng 1 trước khi đóng rắn. Độ bền điện môi cao và định mức liên tục 90°C. Tiêu chuẩn cách điện trung thế và cao áp.
Bởi vì PE và PVC chiếm phần lớn khối lượng đùn cáp theo trọng tải nên cấu hình máy đùn cũng quan trọng như thành phần hóa học. Một máy xử lý cả PE và PVC mà không cần tái sử dụng dụng cụ sẽ giúp nhà máy cắt giảm thời gian chuyển đổi và tránh ô nhiễm vật liệu chéo. Một ví dụ là máy đùn cáp hiệu suất cao PE/PVC hoàn toàn tự động, kết hợp vít đa năng, điều khiển nhiệt độ chính xác và tính năng nhả thùng nhanh để chuyển đổi hỗn hợp.
 Máy đùn cáp hiệu suất cao PE/PVC hoàn toàn tự động với vít đa năng Máy đùn này hỗ trợ chuyển đổi nhanh giữa PE và PVC mà không cần gia công lại, kết hợp vít đa năng và kiểm soát nhiệt độ chính xác. Nó phù hợp với các nhà máy nhằm giảm thời gian chuyển đổi và nguy cơ ô nhiễm. Xem sản phẩm →
Lớp đùn và lớp phun: So sánh trực tiếp
Sự so sánh dưới đây cho thấy sự khác biệt thực tế ảnh hưởng đến dây chuyền sản xuất cáp. Các con số giả định họ nhựa PE hoặc PP; PVC thường được đánh giá theo giá trị K thay vì MFI.
Tài sản
Lớp đùn
Lớp tiêm
Ảnh hưởng đến sản xuất
MFI (g/10 phút)
0,3–5
8–60
Kiểm soát kích thước sau khuôn
Sức mạnh tan chảy
Cao
Thấp đến trung bình
Ngăn ngừa chảy xệ và cổ
Hành vi sưng tấy
Có thể dự đoán được
Khác nhau rộng rãi
Độ dày tường đồng đều
Phân bố trọng lượng phân tử
Được thiết kế riêng, thường là lưỡng kim
Thu hẹp hơn
Cân bằng sản lượng và sự ổn định
Tải ổn định nhiệt
mở rộng
Tiêu chuẩn
Chống lại sự xuống cấp trong quá trình cư trú
Giá cao hơn
Đường cơ sở 5% đến 15%
Đường cơ sở
Tỷ lệ phế liệu thấp hơn bù đắp phí bảo hiểm
Giá trị là phạm vi tham chiếu điển hình cho hợp chất đùn cáp. Luôn kiểm tra dựa trên bảng dữ liệu kỹ thuật của nhà cung cấp.
Trong thực tế, phí bảo hiểm cho loại ép đùn sẽ được thu hồi nếu lượng phế liệu được tạo ra ít hơn một hoặc hai phần trăm. Sự kiện có 12% phế liệu, như trong ví dụ mở đầu, tốn kém hơn nhiều so với bất kỳ khoản tiết kiệm nguyên liệu nào.
Số liệu ẩn: Đọc MFI chính xác cho việc đùn cáp
Số MFI của bảng thông số kỹ thuật mô tả cách polyme chảy trong khuôn tiêu chuẩn ở mức tải cố định chứ không phải cách nó hoạt động trong tổ hợp vít và khuôn của bạn. Biểu đồ bên dưới hiển thị các giá trị MFI cấp đùn điển hình cho các polyme chiếm ưu thế trong lớp cách điện và vỏ bọc cáp. PVC bị bỏ qua vì nó được đánh giá theo giá trị K.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1.5
XLPE 1.0
Chỉ số dòng chảy tan chảy điển hình tính bằng g/10 phút đối với polyme cáp loại đùn. PVC được đánh giá theo giá trị K và không được hiển thị.
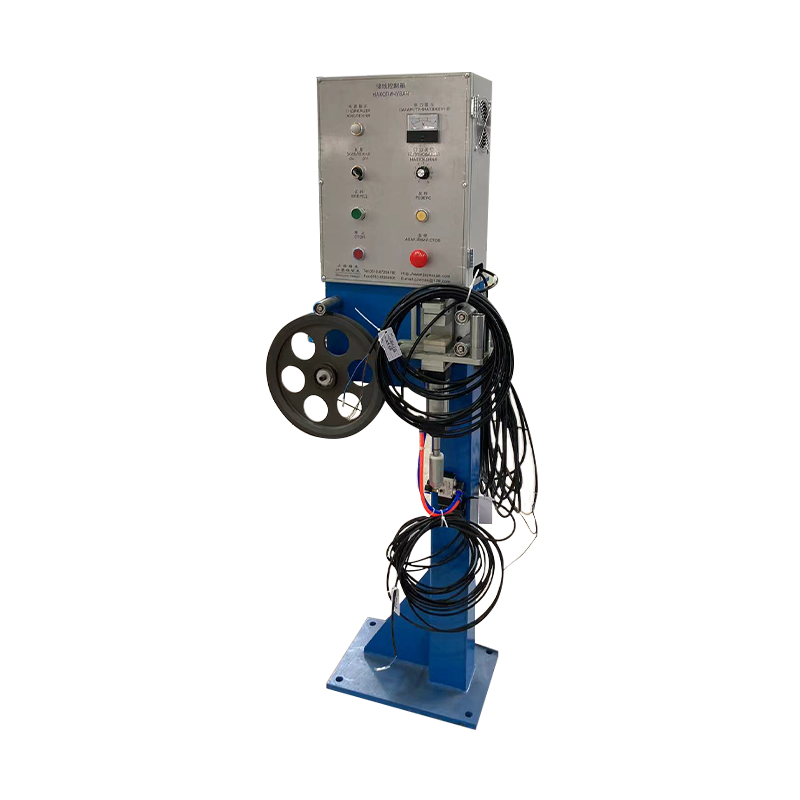
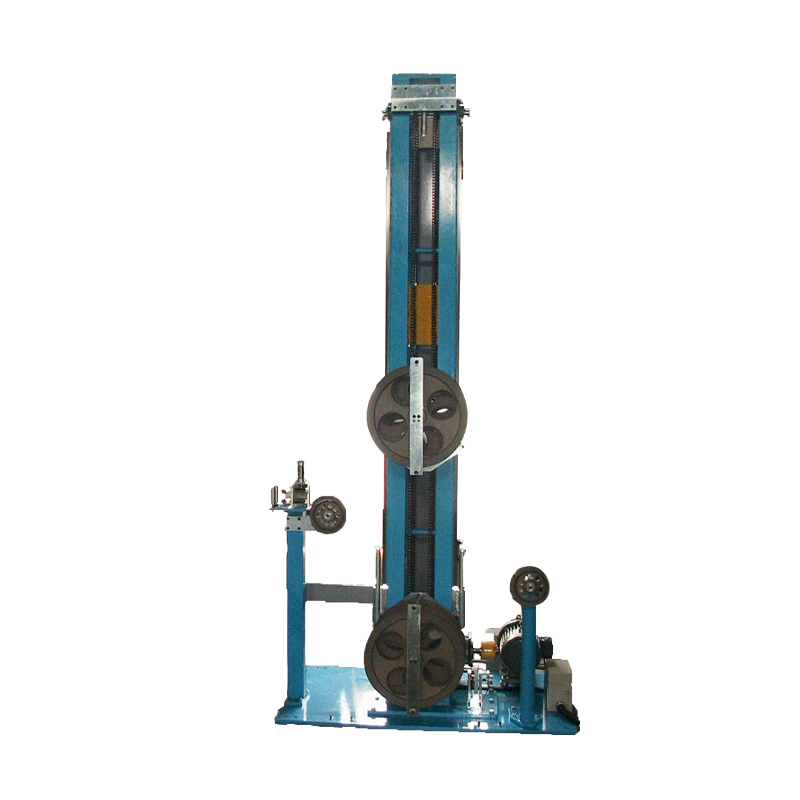
Số liệu ẩn đằng sau MFI là độ ổn định nhiệt độ nóng chảy. Nếu máy đùn không thể giữ nhiệt độ nóng chảy trong phạm vi ±3°C ở khuôn, ngay cả cấp được chỉ định chính xác cũng sẽ hiển thị sự thay đổi đường kính. Hình dạng trục vít, làm mát thùng và kiểm soát lực căng ngược dòng đều góp phần vào sự ổn định đó. Đối với các dòng phải chạy liên tục thông qua các thay đổi cuộn, hệ thống tích lũy và vũ công cho dây chuyền ép đùn liên tục giữ độ căng và tốc độ ổn định để máy đùn thấy tải không đổi.
Phân phối polyme cấp đùn trong dây và cáp
Các nhà sản xuất cáp hiếm khi sử dụng tất cả các họ polyme như nhau. Sự phân bổ dưới đây phản ánh mức tiêu thụ điển hình trong lĩnh vực dây và cáp.
PVC – 34%
XLPE – 26%
LDPE/LLDPE – 18%
HDPE – 8%
PP – 10%
Khác – 4%
PVC dẫn đầu vì nó rẻ tiền, vốn có khả năng chống cháy và dễ xử lý ở nhiệt độ vừa phải, điều này khiến nó chiếm ưu thế trong chế tạo dây điện và cáp điện áp thấp. XLPE theo sau nhờ độ bền điện môi và định mức nhiệt cao hơn, liên tục khoảng 90°C trong hầu hết các tiêu chuẩn, khiến nó trở thành mặc định cho cáp điện trung thế và cao thế. Lớp PE là vật liệu cách điện chính của cáp truyền thông và PP đã phát triển trong hệ thống dây điện ô tô vì tính kháng hóa chất và mật độ thấp.
Quá trình xử lý XLPE yêu cầu biên dạng nhiệt độ được kiểm soát và máng nước sau khuôn để giảm nhiệt độ nóng chảy xuống nhanh chóng. Đó là lý do vì sao các dây chuyền XLPE thường sử dụng cấu hình máy đùn bồn chứa nước.
 Máy đùn cáp XLPE/PE có bình chứa nước làm mát để xử lý có kiểm soát Được thiết kế để cách nhiệt XLPE và PE, máy đùn này bao gồm một bình chứa nước nhiều phần để làm mát nhanh chóng và có độ dày đồng đều. Nó giải quyết vấn đề cách điện không đồng đều và làm mát chậm, hỗ trợ hiệu suất điện ổn định trong cáp điện và cáp truyền thông. Xem sản phẩm →
Quy trình tuyển chọn năm bước thực tế
Quy trình công việc này đưa kỹ thuật thu mua và xử lý từ một trang trống đến cấp độ đủ điều kiện mà không cần phỏng đoán.
Bước 1 – Xác định thông số kỹ thuật
Ghi lại cấp điện áp, kích thước dây dẫn, định mức nhiệt liên tục, yêu cầu về ngọn lửa và mục tiêu linh hoạt. Điều này thu hẹp trường polymer ngay lập tức.
Bước 2 – Danh sách rút gọn các dòng nhựa
PVC làm vỏ bọc thông thường, XLPE cho cáp điện, PE để cách điện truyền thông và PP khi có vấn đề về khả năng kháng hóa chất hoặc trọng lượng.
Bước 3 – Ghép MFI vào vít và khuôn
Các loại MFI thấp cần nhiều mô-men xoắn động cơ hơn và vít được thiết kế để có lực cắt cao hơn; cấp MFI cao cần kiểm soát nhiệt độ khuôn chặt chẽ hơn. Kiểm tra tỷ lệ L/D và tỷ lệ nén.
Bước 4 – Chạy thử nghiệm có kiểm soát
Vận hành ở tốc độ sản xuất và ghi lại nhiệt độ nóng chảy, áp suất đầu và sự thay đổi đường kính trong ít nhất một giờ. Một dải đường kính nhất quán ± 1 phần trăm là một mục tiêu thực tế.
Bước 5 – Khóa cửa sổ và kiểm tra nguồn cung cấp
Cố định nhiệt độ thùng, tốc độ trục vít và tỷ lệ kéo xuống theo quy trình được ghi lại. Xác thực theo tiêu chuẩn IEC 60502, UL 1581 hoặc tiêu chuẩn cáp liên quan.
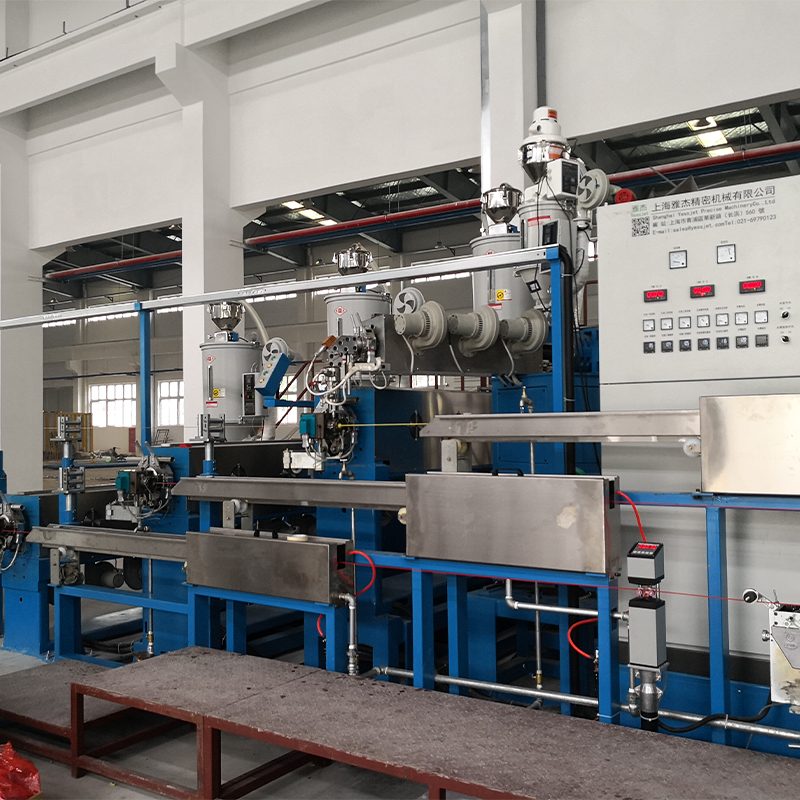
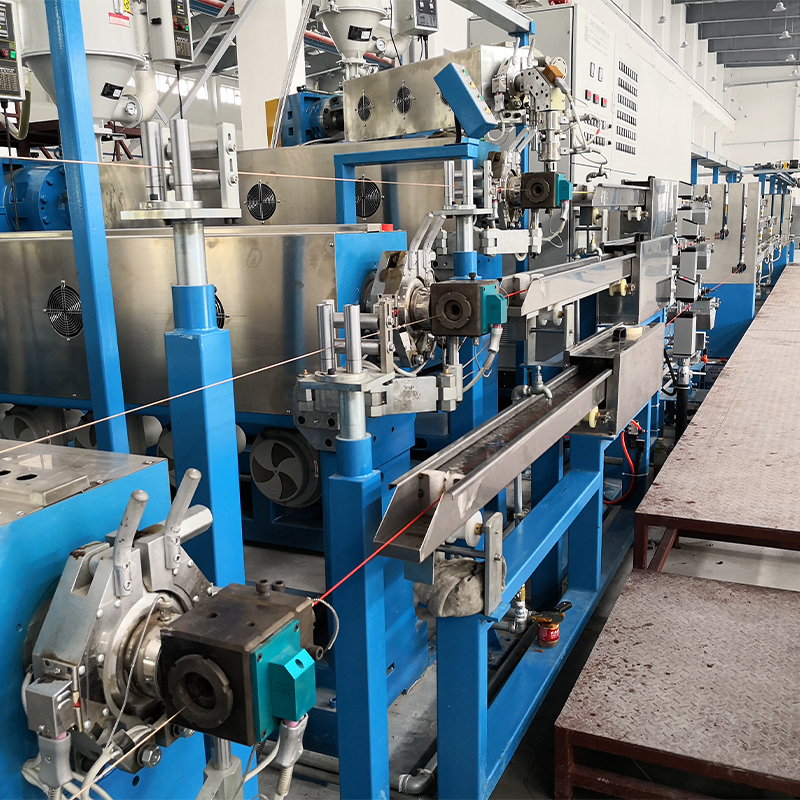
Thiết bị là nửa còn lại của phương trình. Nếu bạn đang lên kế hoạch xây dựng một nhà máy mới hoặc xây dựng lại quy mô lớn, một dây chuyền ép đùn dây và cáp hoàn chỉnh có vít, khuôn, máng làm mát và bộ phận tháo dỡ phù hợp sẽ tránh được các vấn đề về tương thích xuất hiện khi máy móc từ các nhà cung cấp khác nhau được lắp ráp tại chỗ. Dây chuyền ép đùn tích hợp các giai đoạn đó thành một hệ thống duy nhất.
 Dây chuyền đùn dây và cáp tích hợp với các bộ phận phù hợp Dây chuyền hoàn chỉnh này tích hợp quá trình thanh toán, làm thẳng, ép đùn, làm mát, in và tiếp nhận như một hệ thống duy nhất. Việc chọn nó sẽ tránh được các vấn đề tương thích từ các nhà cung cấp hỗn hợp, đảm bảo hoạt động đáng tin cậy cho các nhà máy mới hoặc các công trình xây dựng lại lớn. Xem sản phẩm →
Thực hành Bảo trì và Tuân thủ nhằm Bảo vệ Đẳng cấp
Khi một điểm đã đủ tiêu chuẩn, rủi ro lớn nhất sẽ chuyển từ việc lựa chọn sang xử lý và xử lý kỷ luật.
Xử lý và lưu trữ vật liệu
- Kiểm soát độ ẩm: Ngay cả các polyme có khả năng hấp thụ độ ẩm thấp cũng sẽ bị bong tróc bề mặt nếu được bảo quản trong điều kiện ẩm ướt. Giữ các hợp chất trong bao bì kín ban đầu và sử dụng máy sấy phễu cho các hạt nhựa hút ẩm và các hợp chất đặc biệt.
- Thanh lọc giữa các lớp: Việc chuyển từ PVC sang PE hoặc XLPE có thể để lại cặn cacbon hóa xuất hiện dưới dạng đốm đen vài giờ sau đó. Sử dụng trình tự tẩy được ghi lại bằng hợp chất tẩy tương thích.
- Giới hạn lưu trữ: Xếp các túi lên khỏi sàn, giữ nhiệt độ kho dưới 30°C và sử dụng phương pháp luân chuyển hàng tồn kho vào trước, ra trước để tránh bị phạt và tích tụ.
Tuân thủ và truy xuất nguồn gốc
- Các chất bị hạn chế: RoHS và REACH yêu cầu phải có tài liệu khai báo chất từ nhà cung cấp hợp chất và kiểm tra lại định kỳ khi công thức thay đổi.
- Tiêu chuẩn về ngọn lửa và an toàn: UL 1581, IEC 60332 và IEC 60754 xác định các yêu cầu về độ lan truyền ngọn lửa và hàm lượng halogen mà loại đùn đã chọn phải đáp ứng cho cáp xây dựng và cáp công nghiệp.
- Truy xuất nguồn gốc hàng loạt: Ghi lại số lô polymer, lô masterbatch và thông số ép đùn cho mỗi lần sản xuất để có thể truy tìm sự cố về chất lượng đối với vật liệu, máy móc và người vận hành.
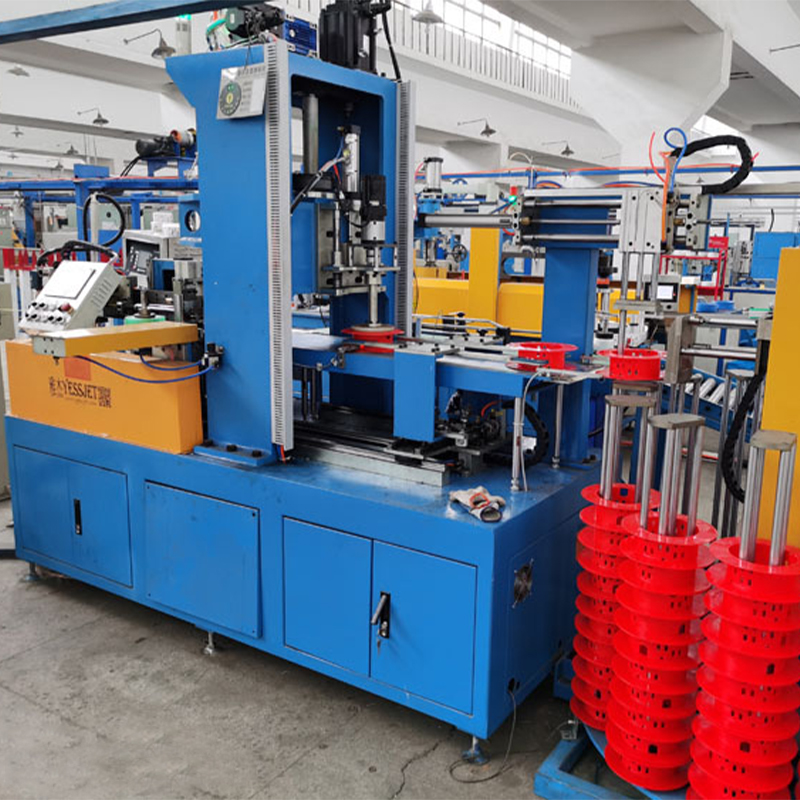
Vật liệu cấp đùn vẫn có thể bị hỏng sau khuôn do xử lý kém. Lực căng cuộn không đều sẽ làm trầy xước bề mặt và việc xếp pallet thô có thể làm nát hoặc biến dạng cuộn thành phẩm. Hệ thống xếp hàng robot để xử lý cuộn cáp giảm thiểu rủi ro đó bằng cách tự động hóa việc nâng và xếp hàng bằng các chuyển động có thể lặp lại, được kiểm soát. Việc kết hợp loại polymer phù hợp với cách xử lý có kỷ luật là điều biến quyết định quan trọng thành sản phẩm sản xuất đáng tin cậy.